 Ponad 15 lat doświadczenia
|
 Towar kupiony do godz.14 wysyłamy tego samego dnia
|
 Darmowa dostawa od 200 zł


- Informacje








Frezarka grawerka CNC 1515 1500x1500mm 2,2kW + Akcesoria
Dostępność: Dostępny
Koszt wysyłki: od 0,00 zł
Numer katalogowy: 10421
Kod producenta: OX-1515
Stan magazynowy:
Kod EAN: 5907052590730
Stan produktu: Nowy

- Opis produktu
- Recenzje produktu (0)
Frezarka CNC 1515 ULTRA — 2,2 kW, pole 1300 × 1300 × 150 mm
Śruby kulowe, liniowe prowadnice, wodne wrzeciono ER20 i samodzielny kontroler DDCS V4.1.
Większe projekty na stole CNC
CNC 1515 ULTRA to frezarka z efektywnym polem 1300 × 1300 × 150 mm i wodnym wrzecionem 2,2 kW. Umożliwia przygotowywanie konturów, kieszeni, reliefów oraz innych ścieżek w drewnie, tworzywach i wybranych metalach po dobraniu narzędzia oraz parametrów. Duża powierzchnia pracy ułatwia planowanie większych elementów i kilku detali w jednym zamocowaniu.
Konstrukcja wykorzystuje śruby kulowe SFU1610 w X/Y i SFU1204 w Z, prowadnice HGR15 oraz MGN15 i cztery napędy krokowe 57HSE o momencie 2,2 Nm z zamkniętą pętlą. Kontroler DDCS V4.1 z ekranem 7″ wykonuje przygotowany kod G samodzielnie, bez komputera podłączonego przez cały czas pracy. Pliki można dostarczać przez pamięć USB lub Ethernet.
Dobre przygotowanie procesu obejmuje projekt CAD/CAM, właściwy frez, stabilne mocowanie oraz sprawdzenie bazy i przejazdów. Maszyna ma masę 130 kg i wymiary 1665 × 1630 × 710 mm, dlatego przygotuj odpowiednie podparcie, dostęp do sterowania i przestrzeń do obsługi. Próba pomaga zatwierdzić parametry dla konkretnego materiału przed większym zadaniem.

Najważniejsze zalety
Pole 1300 × 1300 mm
Dostępny zakres pracy pozwala przygotowywać większe elementy lub wiele mniejszych części. Uwzględnij mocowanie oraz przejazdy w osi Z.
Wrzeciono ER20 2,2 kW
Zakres do 24 000 obr./min i wodne chłodzenie pozwalają dobierać narzędzie do procesu. Posuw oraz głębokość dopasuj do materiału i frezu.
DDCS V4.1 offline
Samodzielny kontroler z ekranem 7″ obsługuje kod G i ma ręczny manipulator MPG. Pliki możesz przenosić przez USB lub Ethernet.
Śruby kulowe i prowadnice
SFU1610/SFU1204 oraz HGR15/MGN15 tworzą układ mechaniczny osi. Osłony chronią prowadzenie przed wiórami.
Napędy zamkniętej pętli
Cztery silniki 57HSE 2,2 Nm współpracują z układem kontroli ruchu. Przygotowanie parametrów sterowania powinno odpowiadać tej konfiguracji.
Baza Z i krańcówki
Sonda osi Z oraz wyłączniki krańcowe są w wyposażeniu. Używaj ich z właściwą procedurą i niezależnie kontroluj program.
Mechanika osi
SFU1610 / SFU1204 oraz HGR15 / MGN15
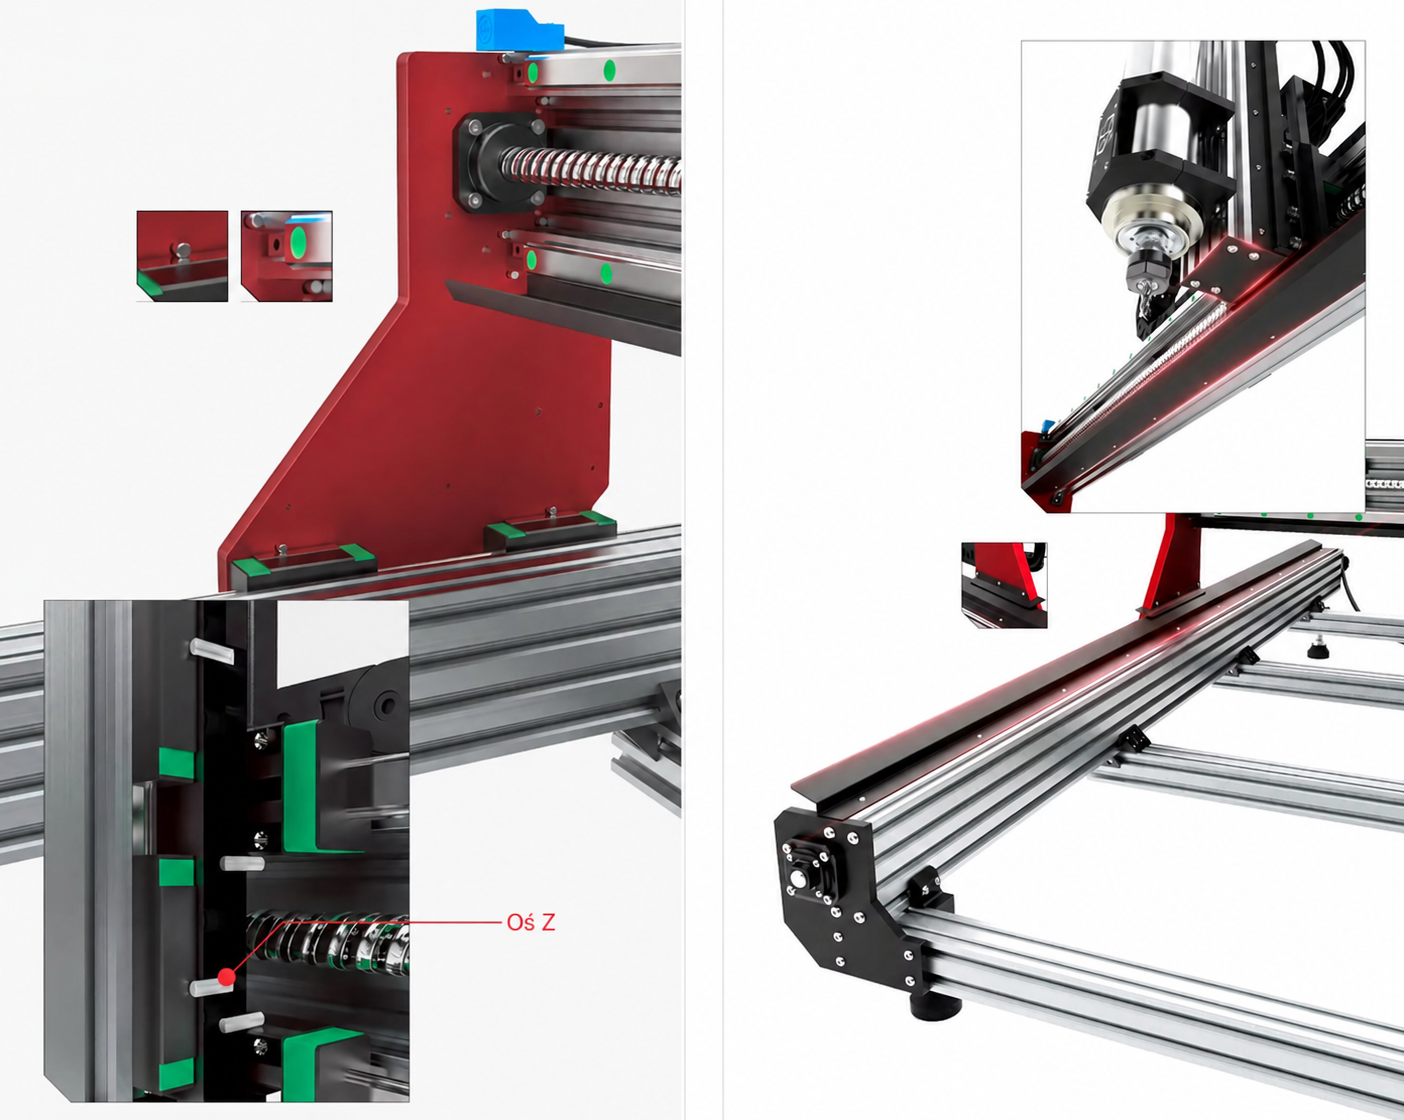
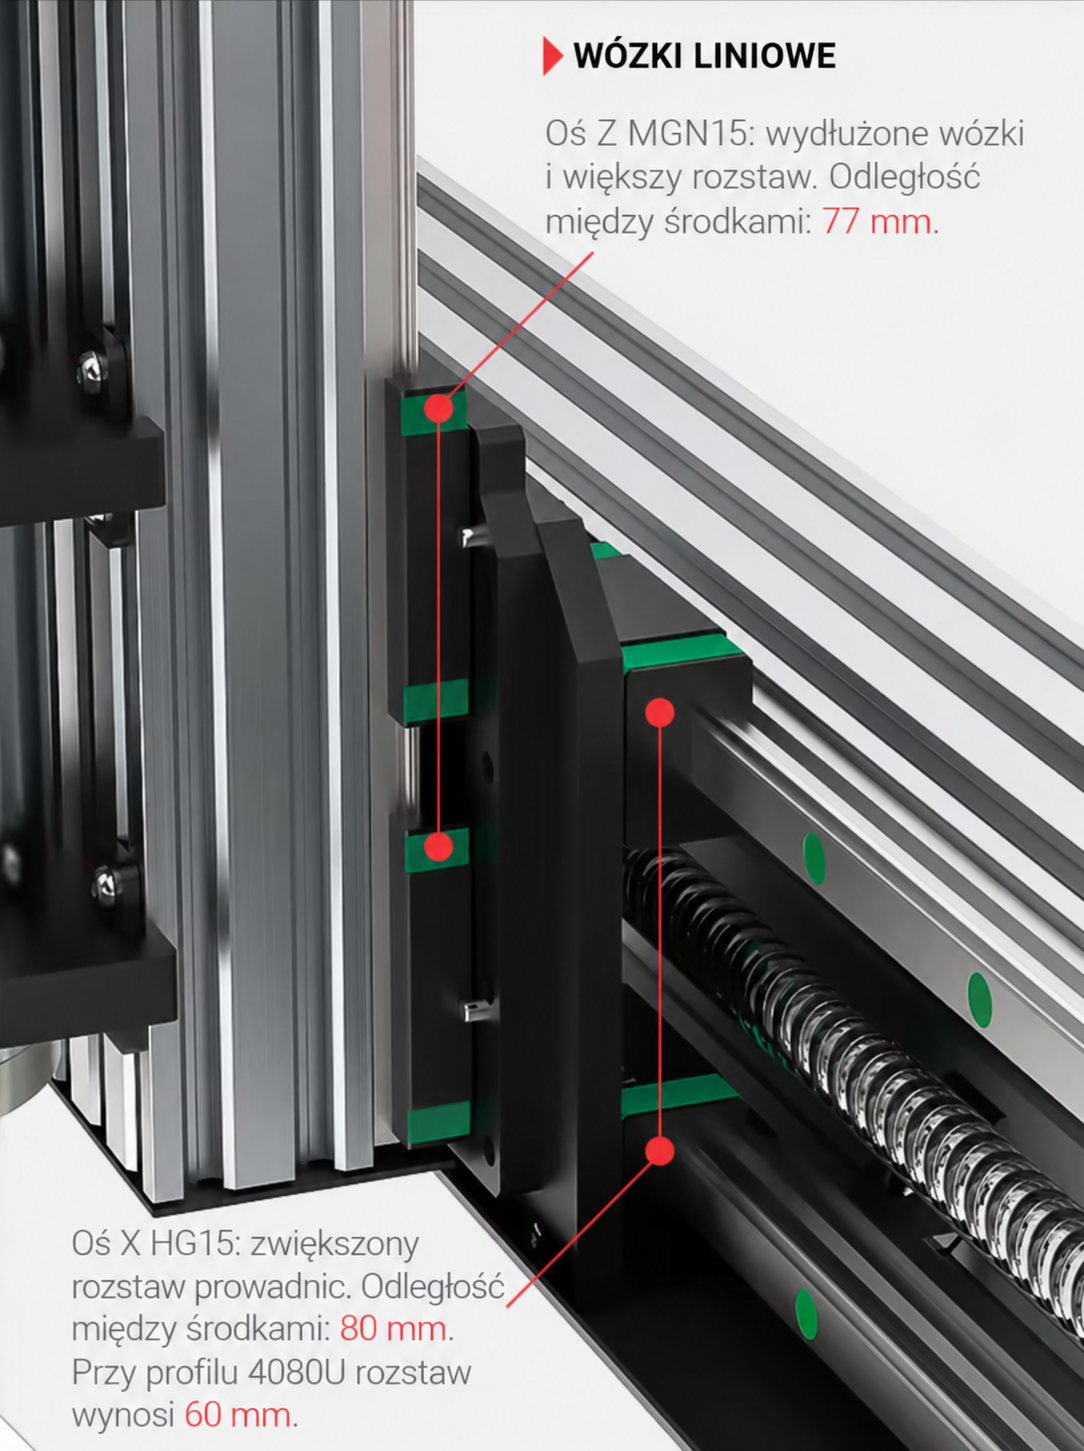
W osiach X/Y pracują śruby kulowe SFU1610 o średnicy 16 mm i prowadnice HGR15, a w osi Z śruba SFU1204 o średnicy 12 mm oraz prowadnica MGN15. Podwójne prowadzenie podstawy wspiera konstrukcję osi. Śruby są umieszczone w aluminiowych rowkach, a metalowe osłony pomagają chronić je przed wiórami.
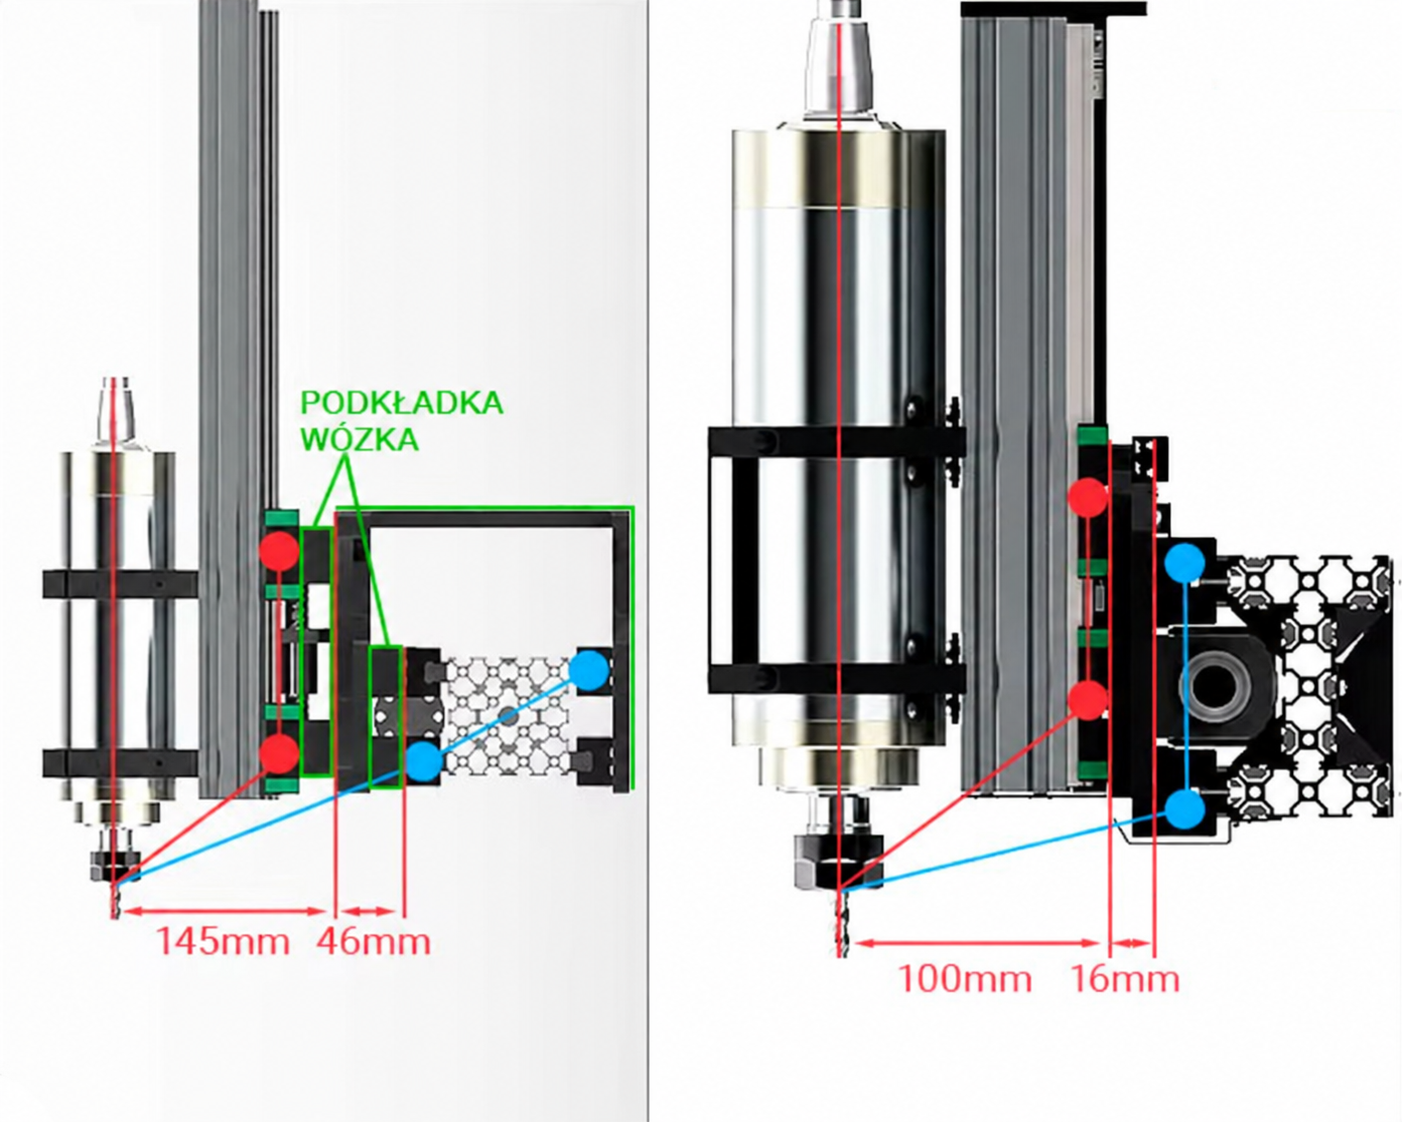
Aluminiowa podstawa mocująca ma grubość 12 mm. Rozmieszczenie elementów prowadzących i wsporniki konstrukcji tworzą mechaniczne podparcie ruchu. Nie należy traktować porównań samych prowadnic jako gwarantowanego wymiaru gotowej części: wynik zależy także od narzędzia, materiału i przygotowania programu.
Wrzeciono
2,2 kW chłodzone wodą, ER20
Wrzeciono o średnicy 80 mm i długości 238 mm ma zakres 0–24 000 obr./min. Obudowa jest wykonana ze stali nierdzewnej 304, a osłona wodna z aluminium. Układ łożysk obejmuje 3 × 7005 i 1 × 7002. Uchwyt ER20 umożliwia dobór tulei do średnicy trzpienia frezu.
Przygotuj obieg chłodzenia i kontroluj go zgodnie z instrukcją. Dobierz tuleję, wysięg frezu, obroty, posuw i głębokość przejścia. Deklarowane parametry wrzeciona to dokładność promieniowa <0,03 mm i osiowa <0,01 mm; nie zastępują kontroli gotowego detalu po obróbce.

Kontroler DDCS V4.1

Kod G bez komputera podczas zadania
DDCS V4.1 wykonuje przygotowane pliki samodzielnie i ma ekran 7″ oraz ręczny manipulator MPG. Transfer przez pamięć USB pozwala dostarczyć program bez stałego połączenia z komputerem. Ethernet umożliwia przesyłanie plików między komputerem a kontrolerem.
Sterowanie obsługuje kody G Fanuc. Program może być przygotowany w zgodnym środowisku CAD/CAM, takim jak ArtCam, MasterCam, ProE, JDSoft SurfMill, Aspire czy Fusion 360, z właściwym postprocesorem. Nazwy tych programów nie oznaczają, że ich licencje należą do zestawu.
Napęd i elektronika
Cztery 57HSE 2,2 Nm i falownik 2,2 kW
Maszyna ma cztery napędy krokowe 57HSE 2,2 Nm z zamkniętą pętlą. Główny zasilacz 800 W dostarcza 36 V do układu napędów. Falownik VFD 2,2 kW jest przeznaczony do sterowania wrzecionem tej mocy. Moduł BH57 jest czteroosiowym elementem sterowania.
Kontroler obejmuje 4-kanałowy moduł przekaźnikowy, zasilacz 24 V, 50 W, terminal DB37, filtry zasilania i trzy wentylatory DC. Komponenty wymagają czystego otoczenia, właściwego zasilania i organizacji przewodów; połączenia wykonuj według dokumentacji.

Sonda i baza
Ustawienie Z oraz kontrola przejazdów
Kwadratowy metalowy czujnik służy do ustalenia bazy osi Z zgodnie z procedurą urządzenia. Wyłączniki krańcowe osi X/Y/Z wspierają bazowanie i kontrolę zakresu. Po wymianie narzędzia lub ponownym mocowaniu sprawdź punkty odniesienia.
Przygotuj wysokość bezpiecznych przejazdów i sprawdź, czy narzędzie oraz tuleja omijają uchwyty. Sonda i krańcówki nie zastępują podglądu kodu, próbnego przejazdu i kontroli mocowania detalu.
Prędkości i organizacja
Ruch pozycjonujący oraz posuw skrawania
Maksymalny ruch pozycjonujący wynosi 15 000 mm/min, a zakres prędkości skrawania do 5000 mm/min. Wybór posuwu zależy od narzędzia, materiału, głębokości przejścia i sztywności mocowania. Nie należy stosować maksymalnego posuwu do każdej operacji.
Zorganizuj odprowadzanie wiórów i dostęp do stołu oraz sterowania. Po zatwierdzeniu próbki zapisz program razem z danymi frezu i materiału. Przy zmianie operacji, surowca lub mocowania ponownie skontroluj parametry.

Materiały i zadania do przygotowania
Drewno
- Kontury, reliefy, kieszenie i elementy dekoracyjne z odpowiednio zamocowanego materiału.
Tworzywa
- Frezowanie oraz grawer po dobraniu narzędzia, obrotów i sposobu odprowadzania wiórów.
Wybrane metale
- Operacje dostosowane do gatunku, geometrii narzędzia, chłodzenia i sztywności mocowania.
Możliwości konkretnej operacji zależą od materiału, frezu, mocowania i parametrów. Wykonaj reprezentatywną próbę; moc wrzeciona i maksymalny posuw nie stanowią uniwersalnej receptury skrawania.
Pomysły na zastosowania
Większe elementy płaskie
Panele, fronty i kontury przygotowane w rozmiarze odpowiadającym efektywnemu polu 1300 × 1300 mm.
Reliefy i dekoracje
Ścieżki przestrzenne opracowane w CAM z uwzględnieniem właściwego narzędzia i czasu obróbki.
Wiele części na jednym stole
Rozmieszczenie kilku detali w jednym mocowaniu i przygotowanie powtarzalnej kolejności operacji.
Próby oraz produkcja warsztatowa
Elementy prototypowe, uchwyty i wzory po zatwierdzeniu procesu na danym materiale.
Oprogramowanie i sterowanie
Przygotowanie programu dla DDCS V4.1
Kontroler wykonuje przygotowany kod G. Rysunek i ścieżki należy opracować w CAD/CAM z postprocesorem odpowiadającym sterowaniu. Sprawdź jednostki, punkt zerowy, narzędzie i przejazdy, zanim przeniesiesz plik do DDCS.
USB oraz Ethernet ułatwiają przenoszenie programów. Samodzielna praca kontrolera nie usuwa potrzeby przygotowania pliku na komputerze ani kontroli zadania przez operatora. Zatwierdź próbkę i zachowaj sprawdzone ustawienia.
Przygotuj kod, frez i mocowanie
Próba oraz kontrola przejazdów poprzedzają pełne zadanie.
- Przygotuj projekt i ścieżki — Opracuj geometrię w CAD, a operacje i ścieżki w odpowiednim CAM. Ustaw jednostki, materiał, narzędzie i głębokości. Wygeneruj kod zgodny ze sterowaniem frezarki i sprawdź podgląd przejazdów.
- Zamocuj materiał — Ustaw detal stabilnie na stole i sprawdź przestrzeń dla frezu, tulei oraz uchwytów. Klemy nie mogą kolidować ze ścieżką. Uwzględnij podkład, jeśli operacja przechodzi przez materiał.
- Dobierz i zamontuj frez — Porównaj średnicę trzpienia z tuleją, przygotuj odpowiedni wysięg i prawidłowo zaciśnij narzędzie. Obroty, posuw i głębokość przejścia dobierz do materiału, geometrii frezu oraz sztywności całego układu.
- Ustal punkt zerowy — Wyznacz bazę projektu w osiach i zweryfikuj położenie narzędzia. Jeśli urządzenie ma sondę Z, użyj jej według procedury z prawidłowo ustawionymi parametrami. Kontroluj także przejazdy nad mocowaniem.
- Sprawdź próbę — Wykonaj kontrolę programu i próbny detal. Oceń wymiar, powierzchnię oraz sposób usuwania wiórów. Zatwierdź parametry przed większą partią i zapisz ustawienia dla konkretnego materiału oraz narzędzia.
- Prowadź pracę i konserwację — Obserwuj proces zgodnie z zasadami obsługi, kontroluj mocowanie, narzędzie i układy maszyny. Po zakończeniu usuń wióry, sprawdź stan prowadzenia oraz wykonaj czynności konserwacyjne wskazane w instrukcji.
Dane techniczne
| Parametr | Wartość |
|---|---|
| Model | CNC 1515 ULTRA |
| Efektywne pole XYZ | 1300 × 1300 × 150 mm |
| Wymiary po złożeniu | 1665 × 1630 × 710 mm |
| Masa całkowita | 130 kg |
| Zasilanie | 220–230 V, 50 Hz |
| Śruby X/Y | SFU1610, Ø16 mm |
| Śruba Z | SFU1204, Ø12 mm |
| Prowadnice X/Y | HGR15 |
| Prowadnica Z | MGN15 |
| Napędy | 4 × 57HSE 2,2 Nm, zamknięta pętla |
| Sonda Z | Kwadratowy metalowy czujnik |
| Prędkość pozycjonowania | 0–15 000 mm/min |
| Prędkość skrawania | 0–5000 mm/min |
| Formaty | G-code |
| Wrzeciono | 2,2 kW, chłodzone wodą, ER20 |
| Wymiary wrzeciona | Ø80 × 238 mm |
| Obroty wrzeciona | 0–24 000 obr./min |
| Łożyska | 3 × 7005 + 1 × 7002 |
| Dokładność wrzeciona | Promieniowa <0,03 mm; osiowa <0,01 mm |
| Współosiowość | 0,025 mm |
| Kontroler | DDCS V4.1, 7″, offline |
| Przenoszenie plików | USB/Ethernet |
| Manipulator | MPG |
| Falownik | VFD 2,2 kW, 220–230 V |
| Zasilacz napędów | 800 W, 36 V |
| Zasilacz pomocniczy | 24 V, 50 W |
| Moduł przekaźnikowy | 4-kanałowy |
| Moduł osi | BH57, 4-osiowy |
| Terminal | DB37 |
| Chłodzenie elektroniki | 3 wentylatory DC |
Wyposażenie CNC 1515 ULTRA
- Frezarka CNC 1515 ULTRA
- Sterownik z wyświetlaczem DDCS V4.1
- 4 silniki krokowe 2,2 Nm
- Wrzeciono 2,2 kW chłodzone wodą
- Krańcówki osi X/Y/Z
- Akcesoria montażowe
- Instrukcja obsługi
- Kabel zasilający
Po odbiorze sprawdź stan dostawy i kompletność wyposażenia przed montażem. Przygotuj stabilne stanowisko, drogę transportu, zasilanie oraz przestrzeń dla sterownika i obsługi. Uruchamianie i montaż wykonuj zgodnie z instrukcją. Mocowanie materiału, narzędzia, odprowadzanie wiórów i wymagane chłodzenie trzeba przygotować przed pierwszym programem.
Najczęściej zadawane pytania
Czy pole robocze wynosi 1500 × 1500 mm?
Efektywne pole tej konfiguracji wynosi 1300 × 1300 × 150 mm. Dobieraj rozmiar projektu i mocowanie do tego zakresu.
Czy podczas zadania potrzebny jest komputer?
DDCS V4.1 pracuje samodzielnie z przygotowanym kodem. Plik dostarczysz przez USB lub Ethernet. Do przygotowania geometrii i ścieżek potrzebne jest zgodne CAD/CAM.
Czy licencje wymienionych programów CAD/CAM są w komplecie?
Lista programów opisuje możliwość przygotowania zgodnego kodu. Wyposażenie oferty obejmuje kontroler DDCS i elementy wymienione w zestawie, bez deklaracji licencji tych programów.
Czy kontroler czteroosiowy oznacza przystawkę obrotową w zestawie?
Nie. Lista wyposażenia nie wymienia przystawki obrotowej. Jej ewentualny dobór trzeba potwierdzić osobno dla konfiguracji maszyny.
Jak dobierać posuw?
Do materiału, frezu, głębokości, mocowania i chłodzenia. Maksymalny ruch pozycjonujący i posuw skrawania są różnymi parametrami, a właściwe ustawienia trzeba sprawdzić na próbie.
Czy sonda Z zastępuje kontrolę programu?
Nie. Pomaga ustalić bazę narzędzia. Ścieżki, mocowanie, wysięg frezu i wysokość bezpiecznych przejazdów należy sprawdzić niezależnie.
Polska dystrybucja, serwis i wsparcie
CNCWorld zapewnia kontakt z polskim sprzedawcą i pomoc przy doborze frezarki, osprzętu oraz części. Przy zapytaniu podaj model urządzenia, rodzaj materiału, wymiary detalu, planowane operacje i używane narzędzia. Przy części zamiennej przygotuj oznaczenie, wymiary mocowania i dane sterownika. Próba na własnym materiale pomaga ocenić konfigurację przed większą serią.
Informacje handlowe
Nikt jeszcze nie napisał recenzji do tego produktu. Bądź pierwszy i napisz recenzję.
Tylko zarejestrowani klienci mogą pisać recenzje do produktów. Jeżeli posiadasz konto w naszym sklepie zaloguj się na nie, jeżeli nie załóż bezpłatne konto i napisz recenzję.
