 Ponad 15 lat doświadczenia
|
 Towar kupiony do godz.14 wysyłamy tego samego dnia
|
 Darmowa dostawa od 200 zł


- Informacje
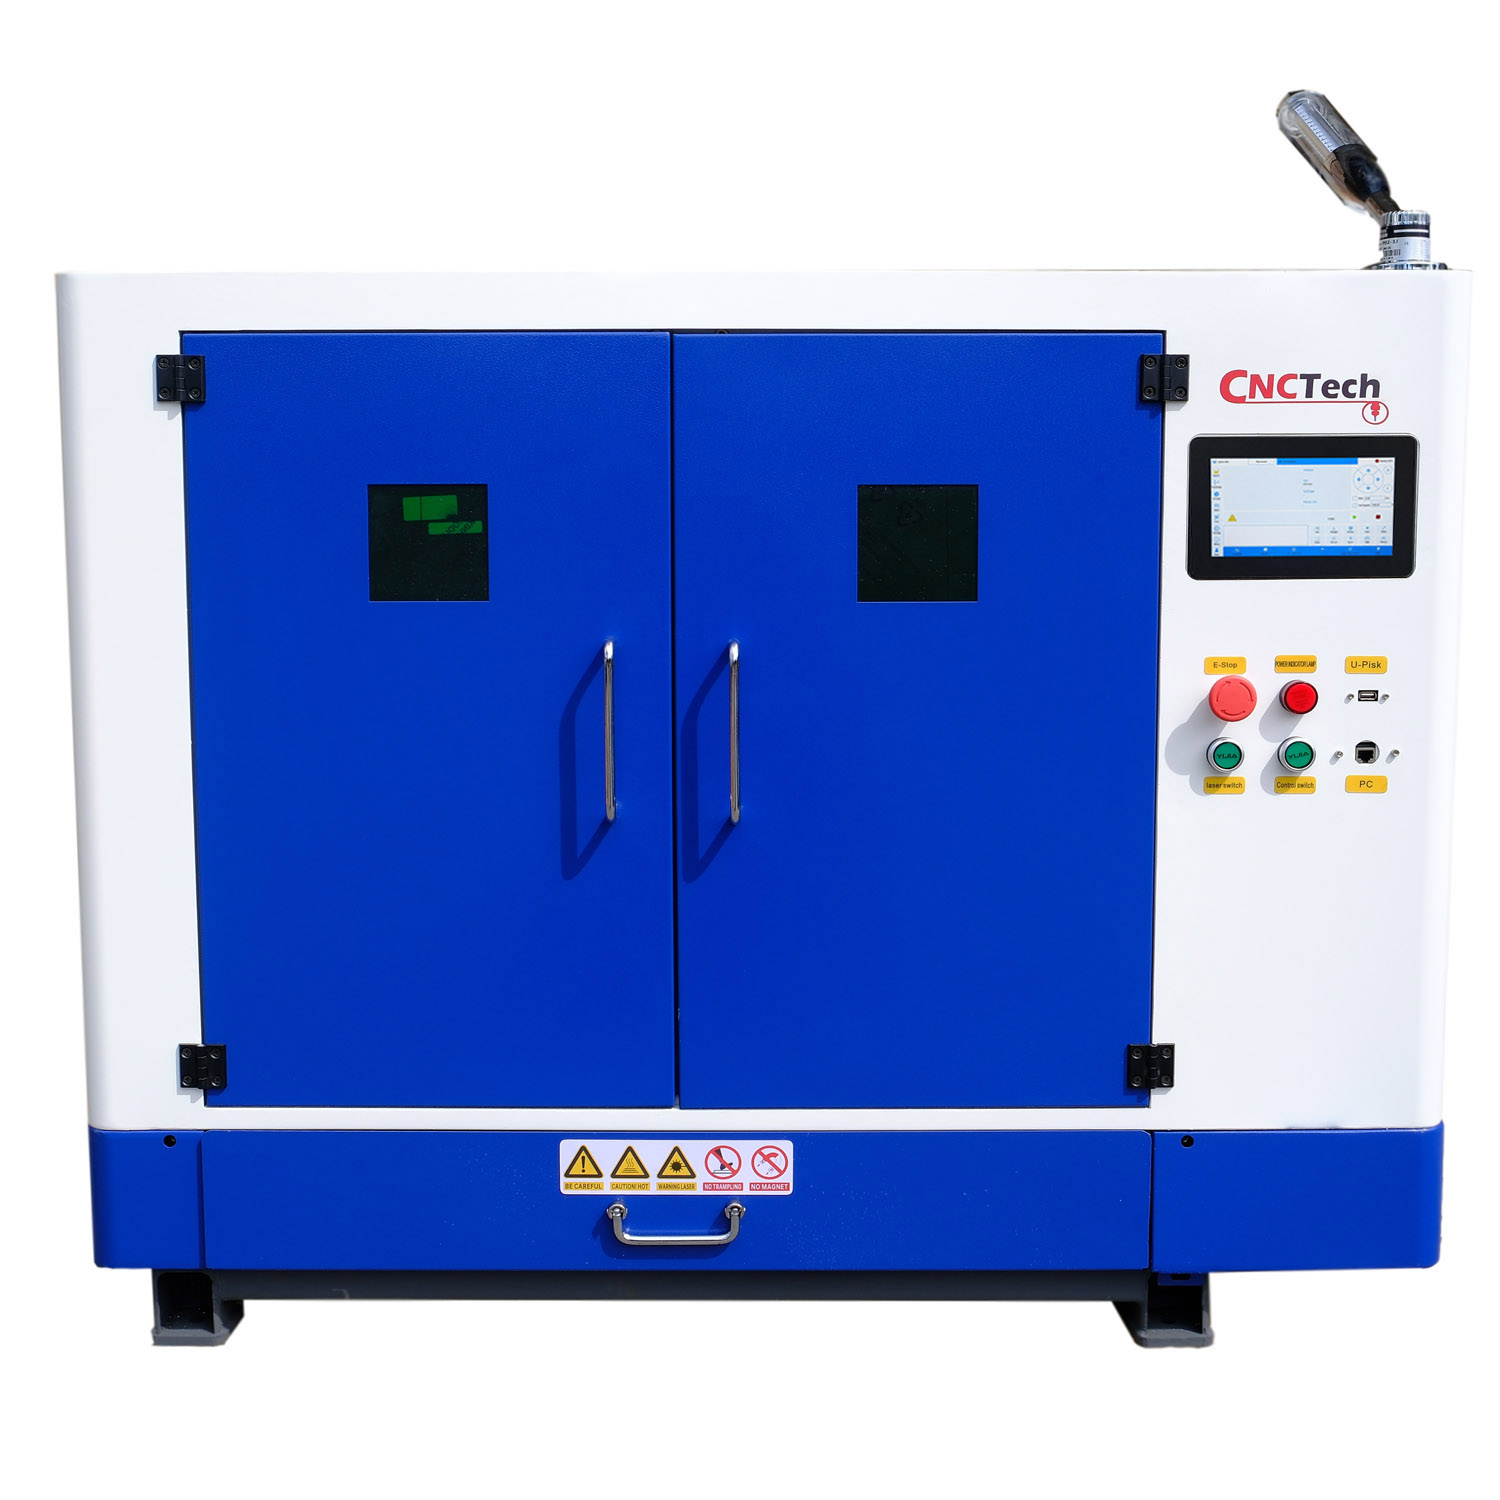
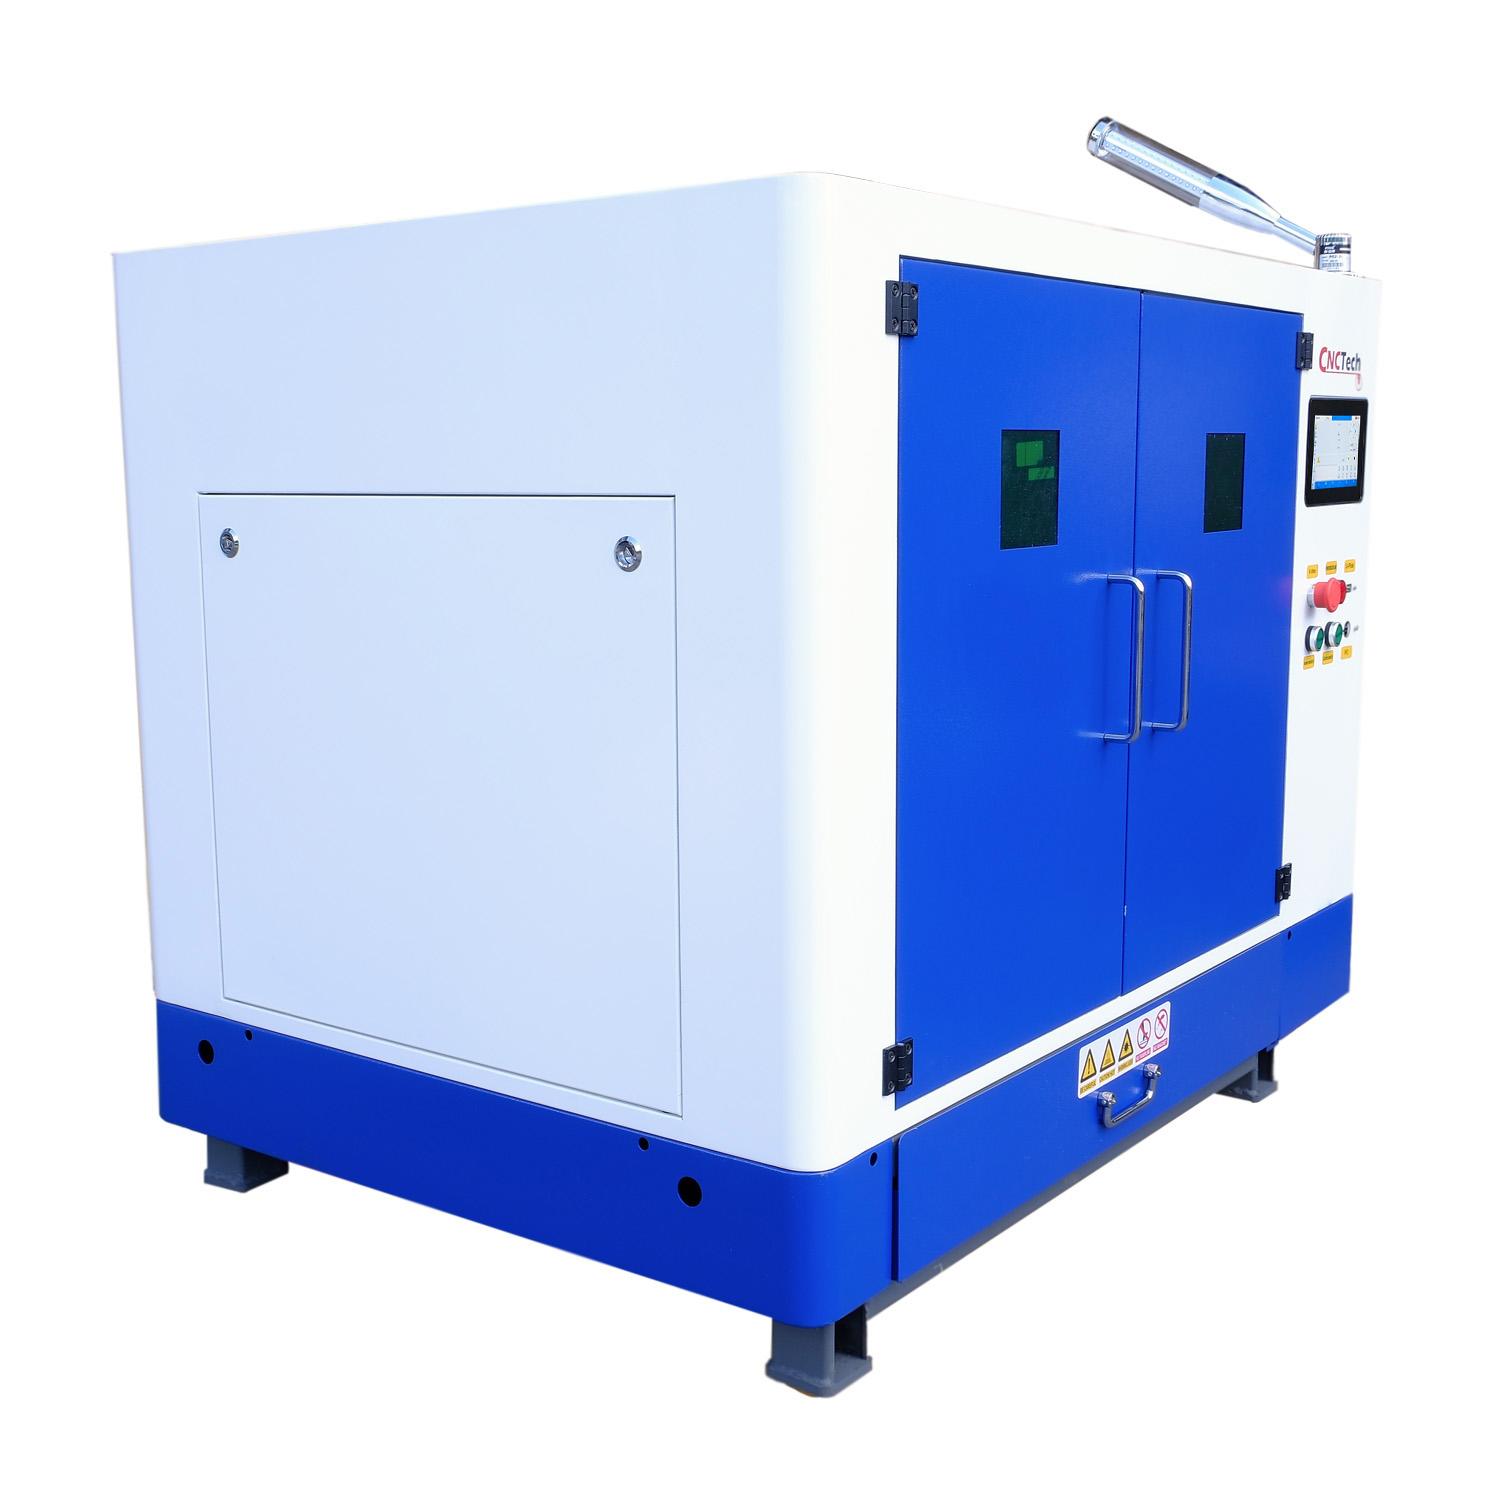
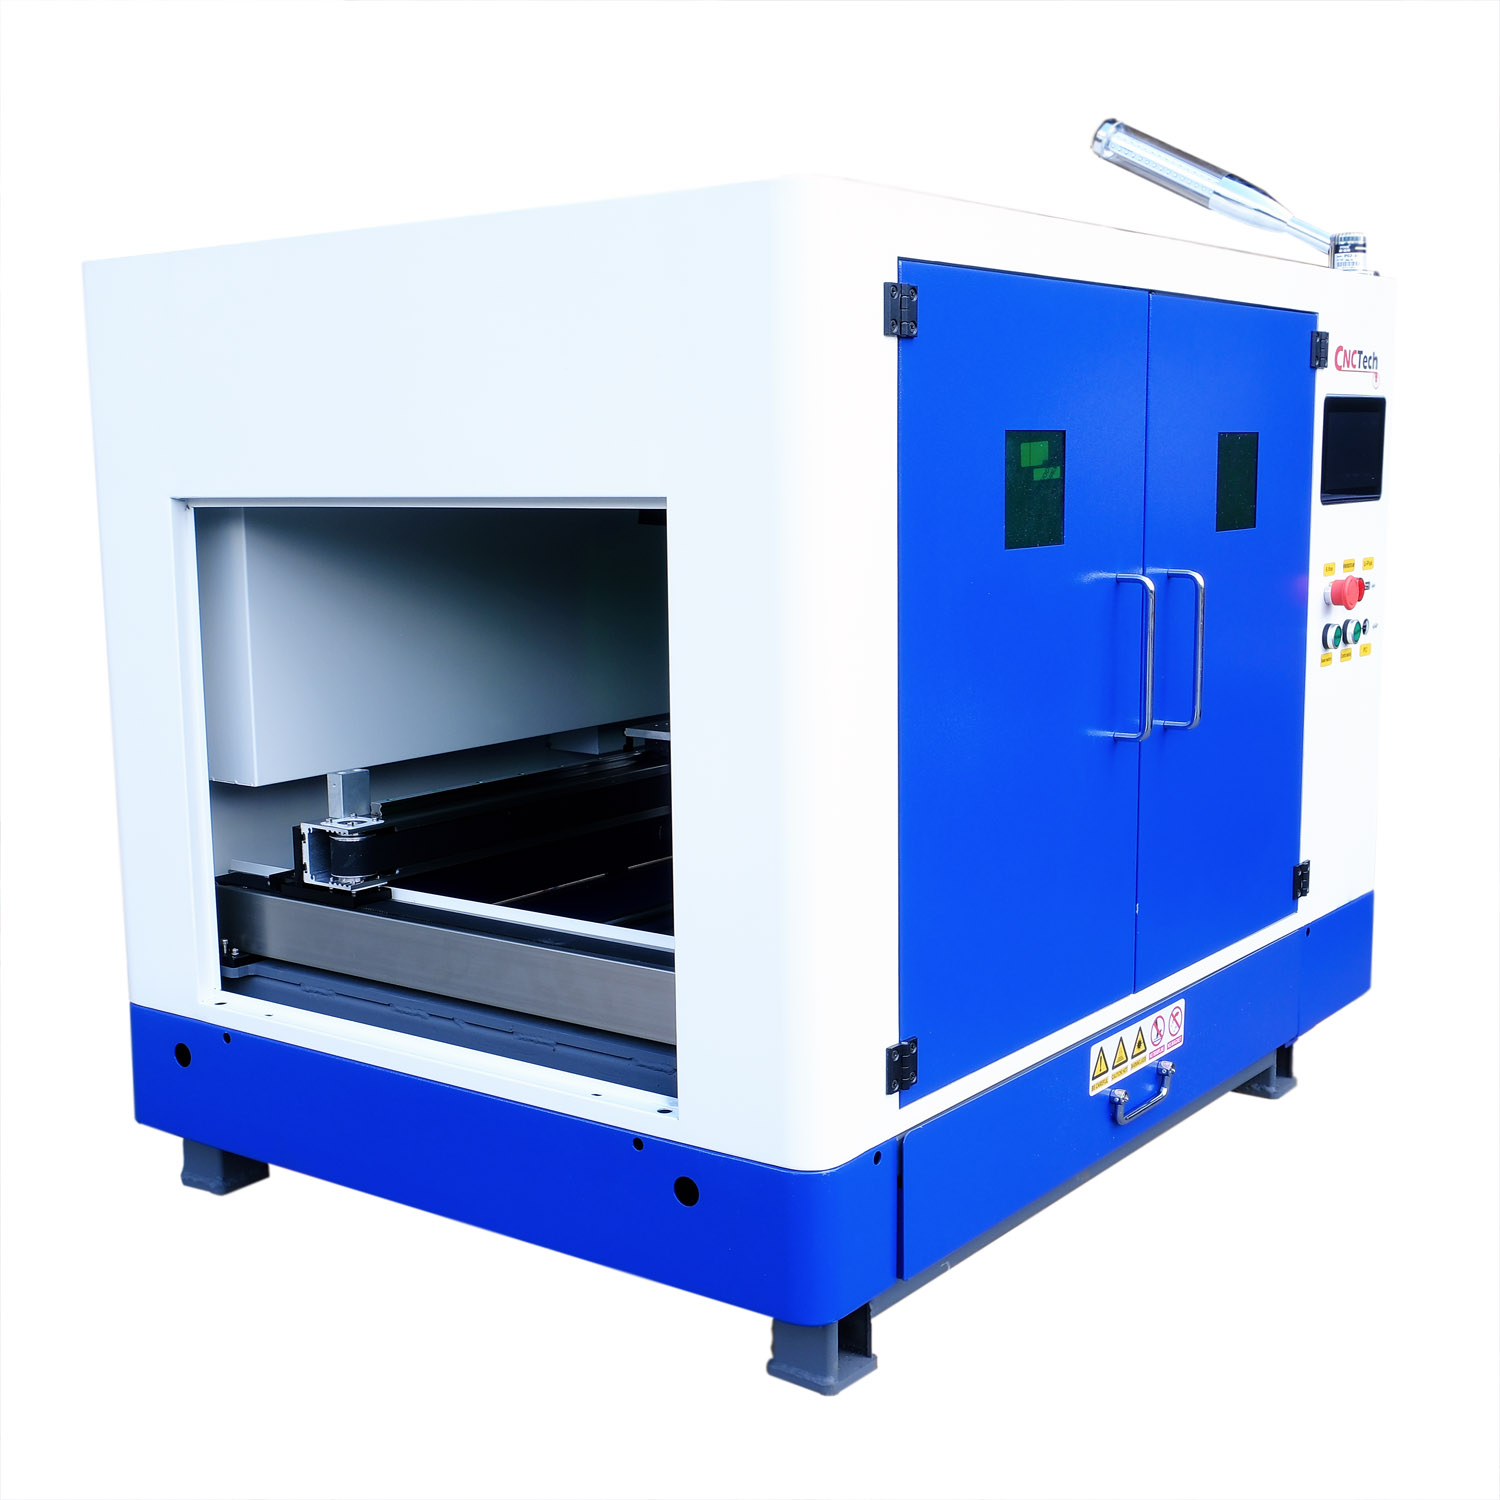
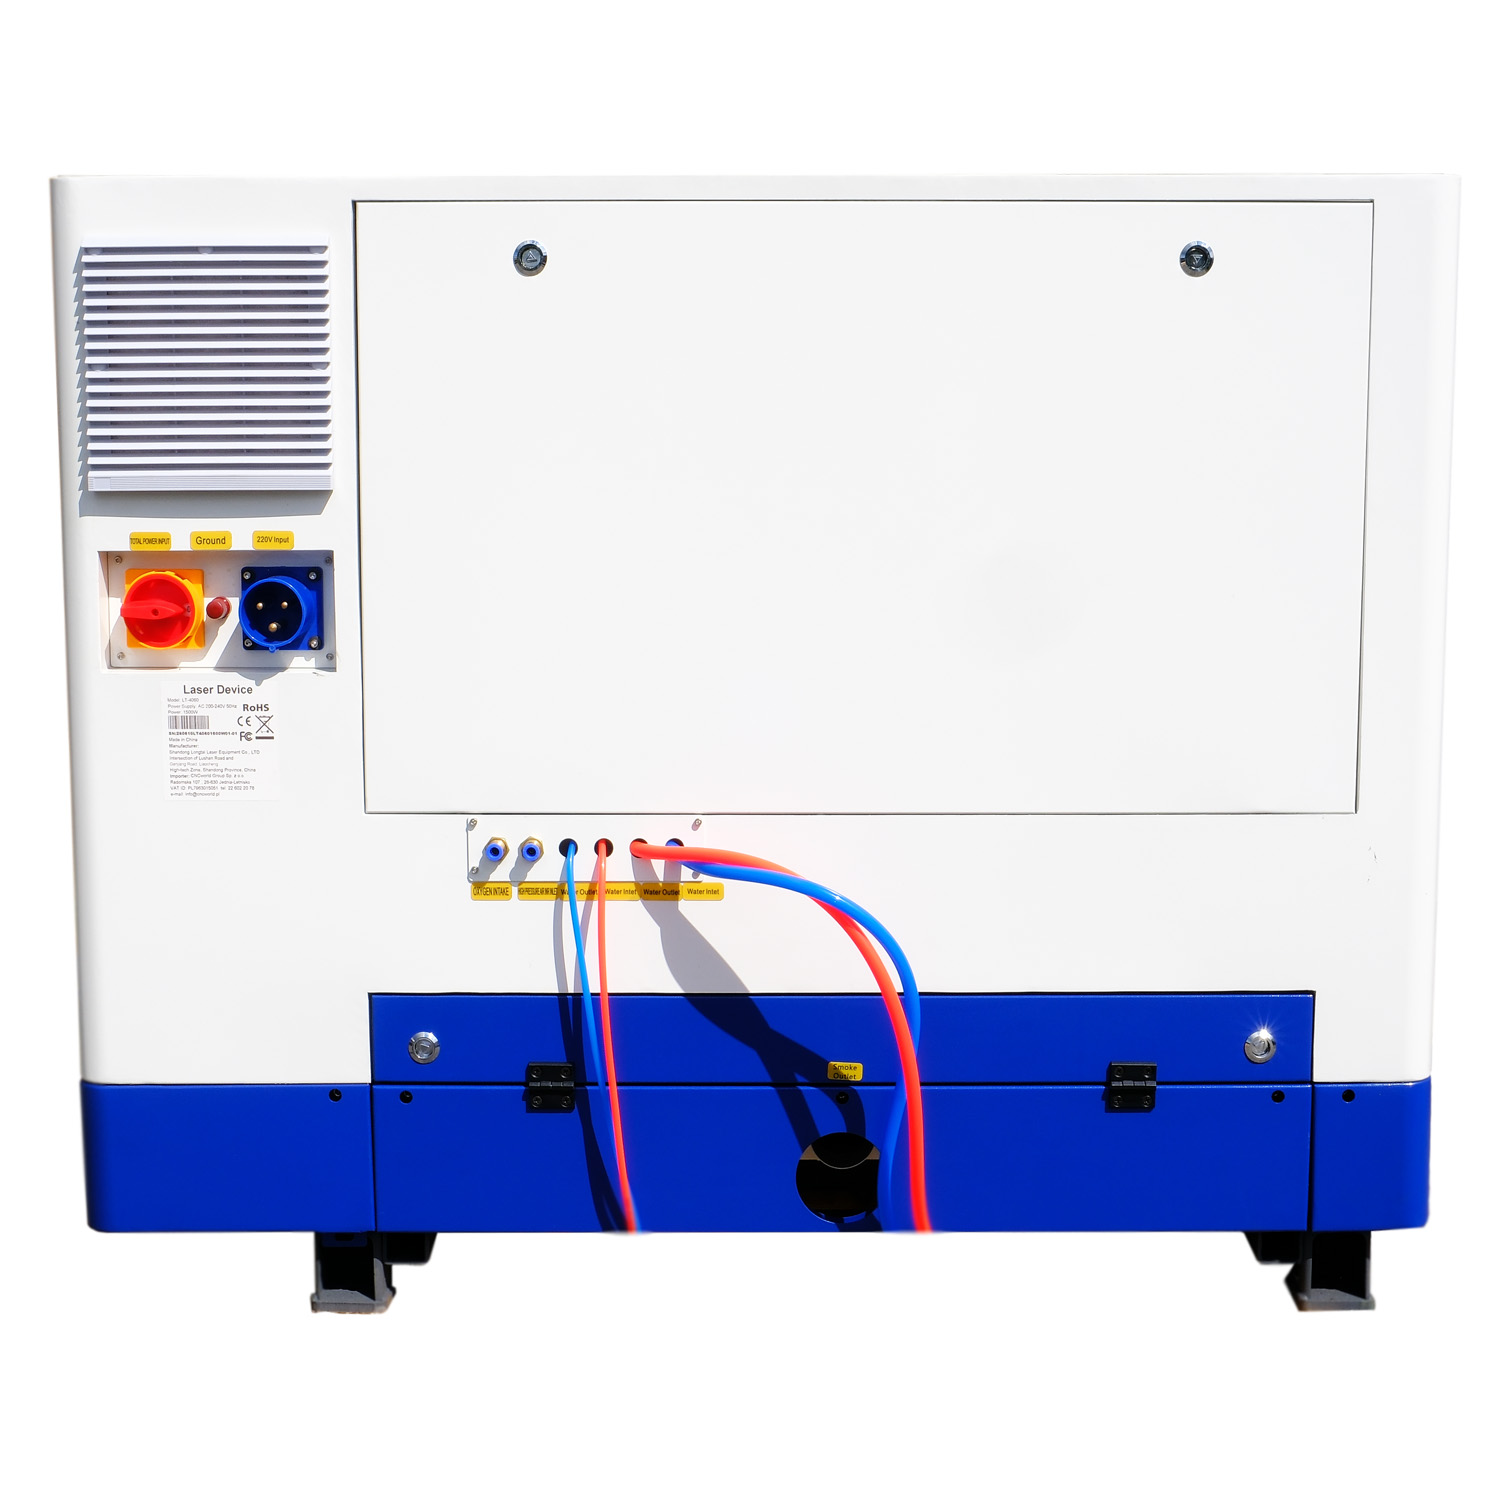
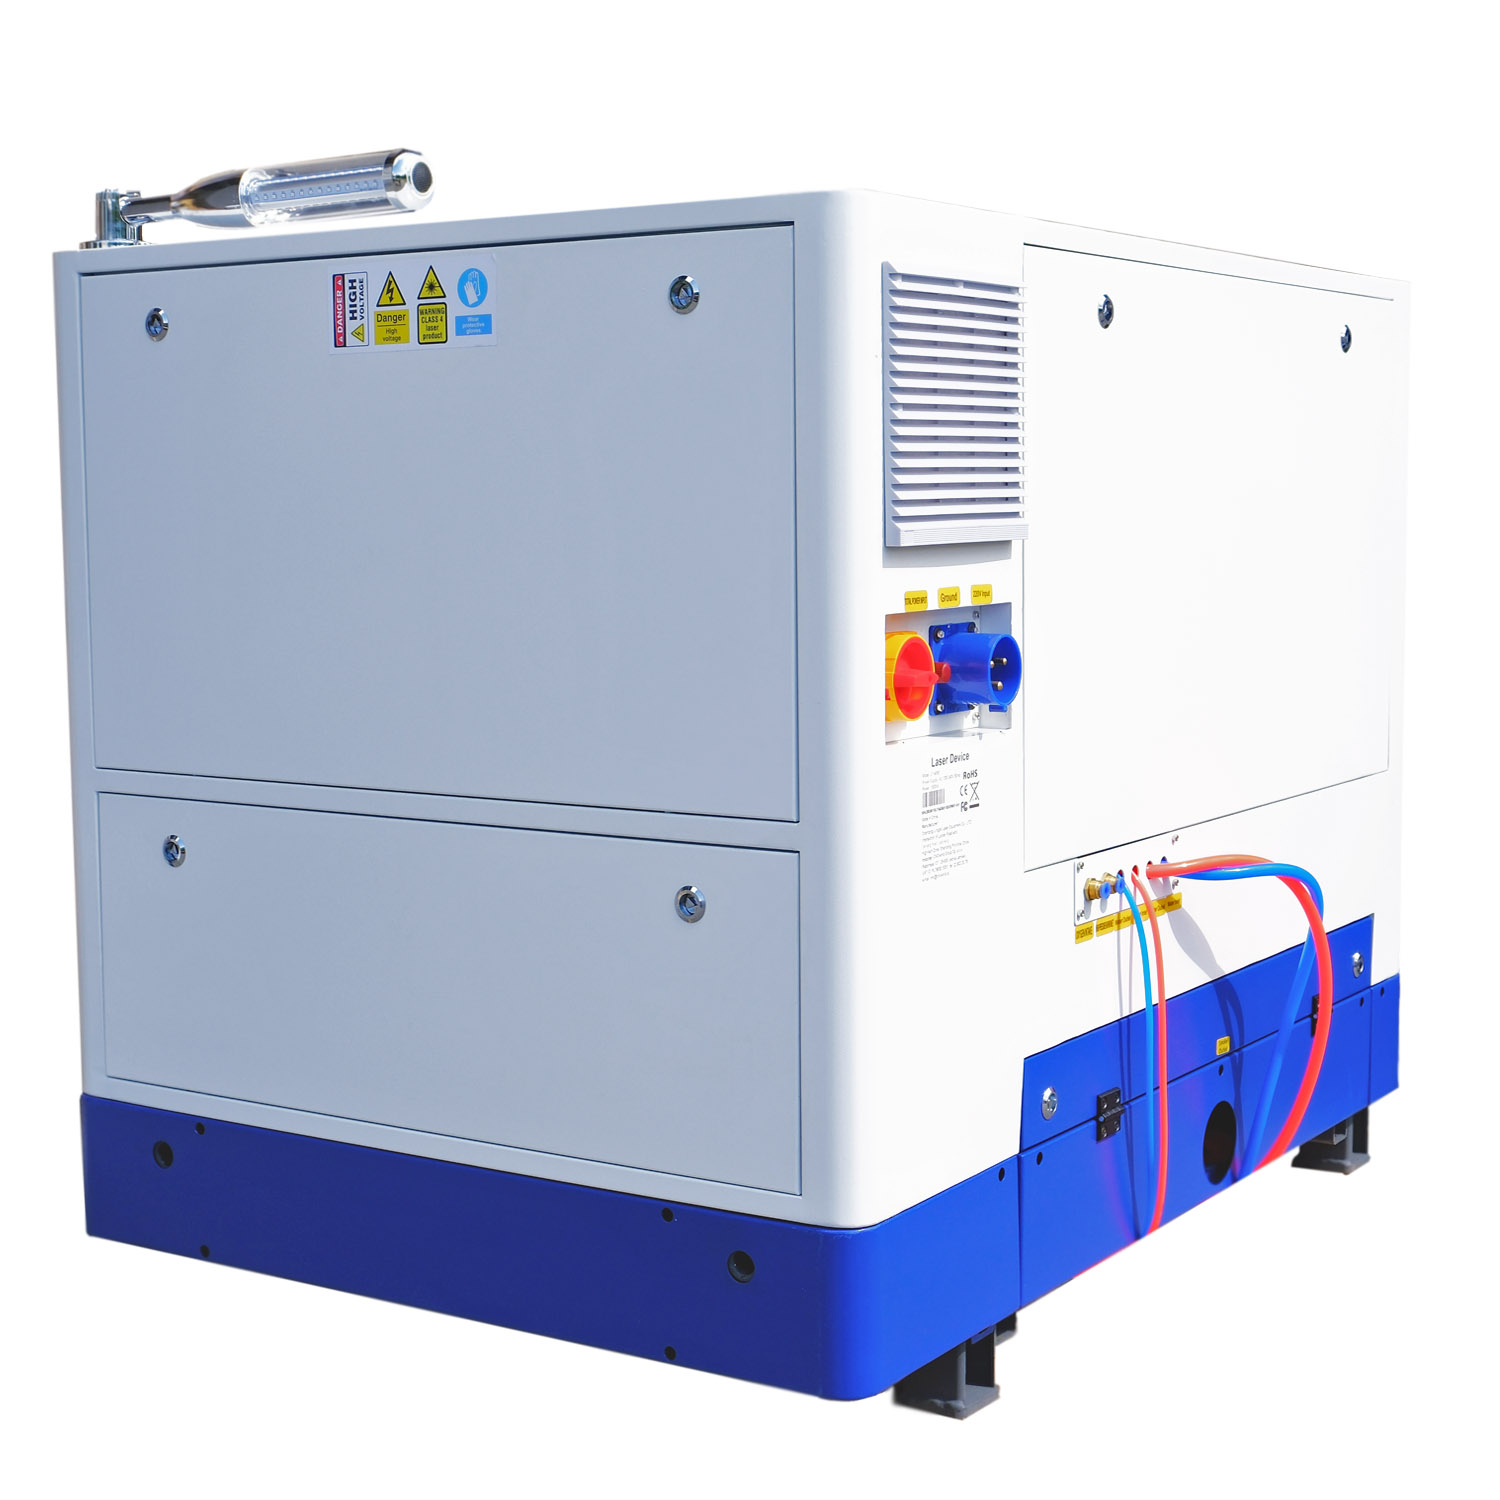
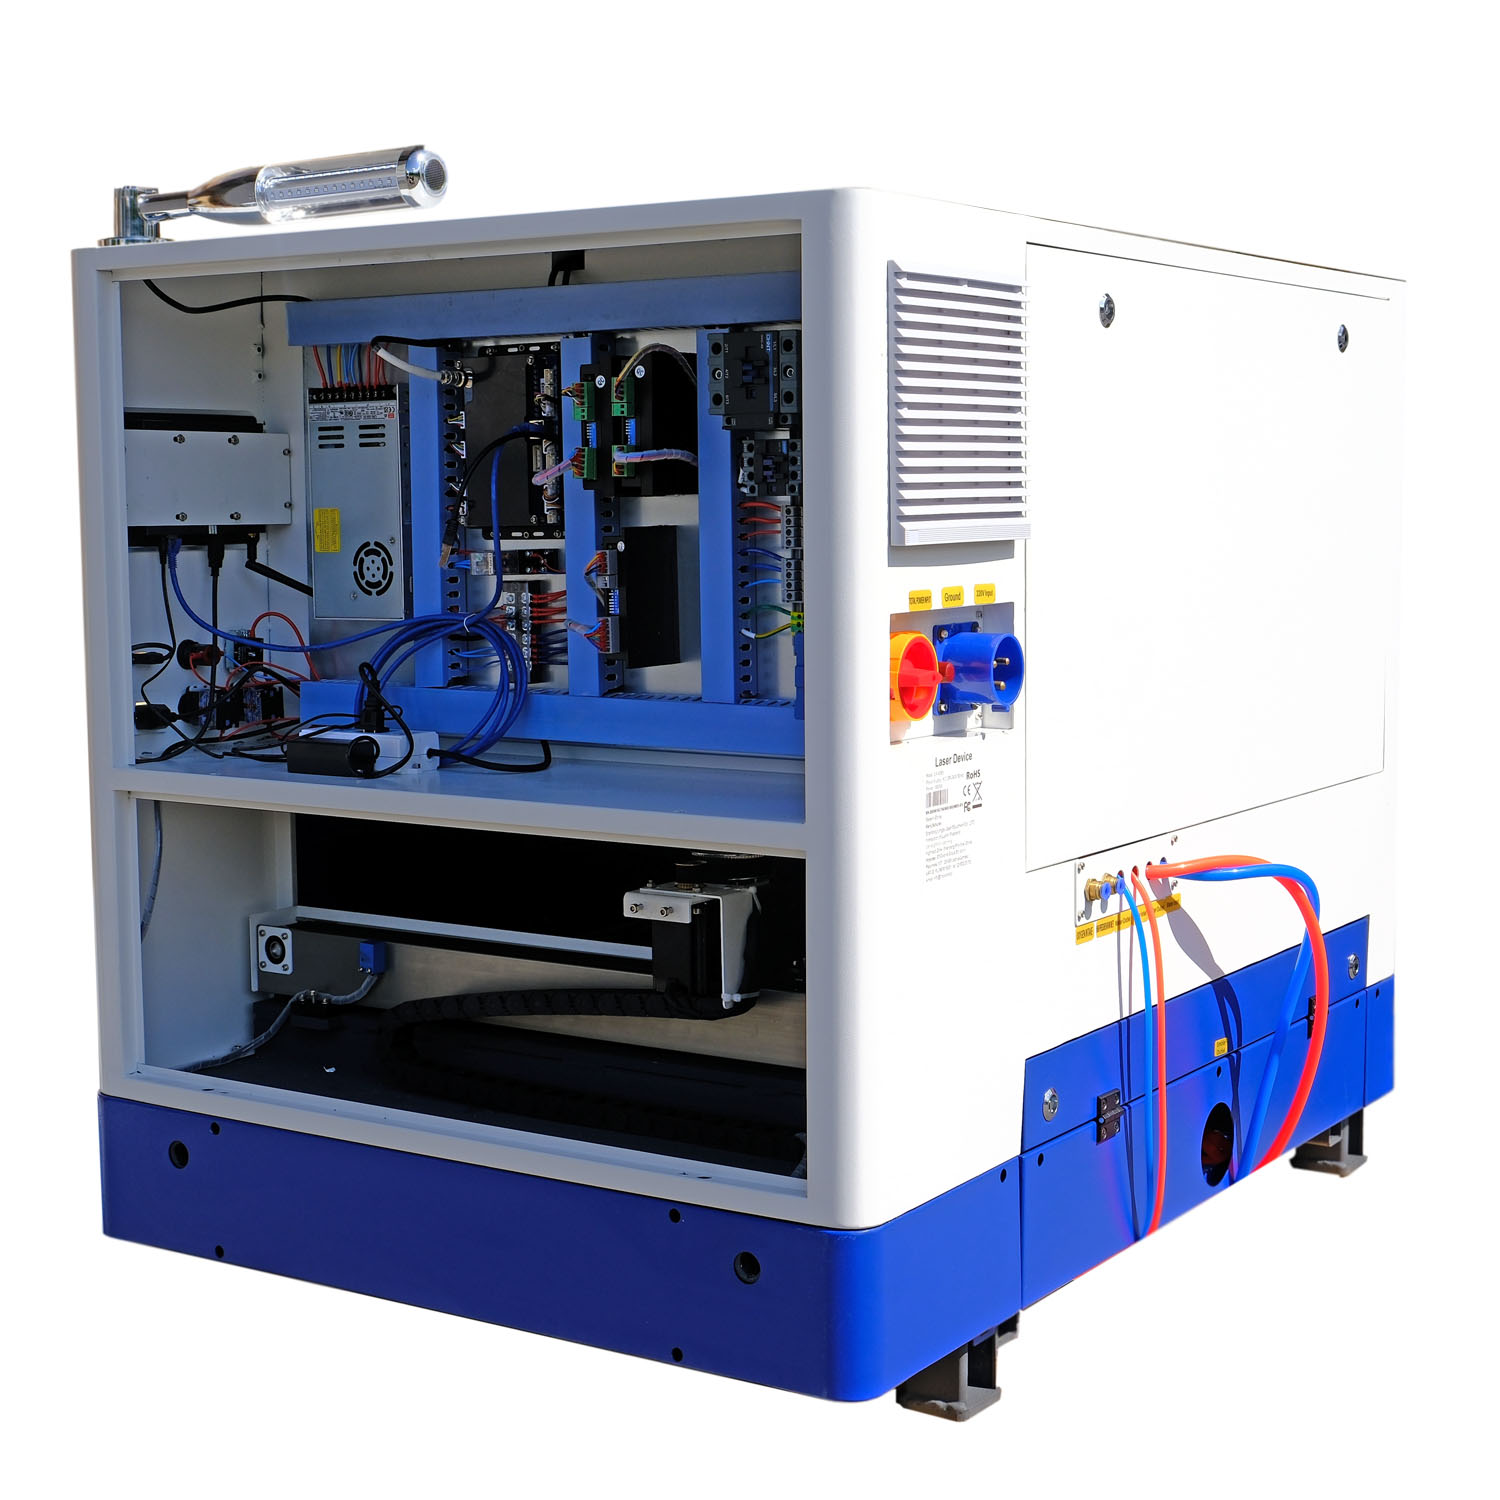
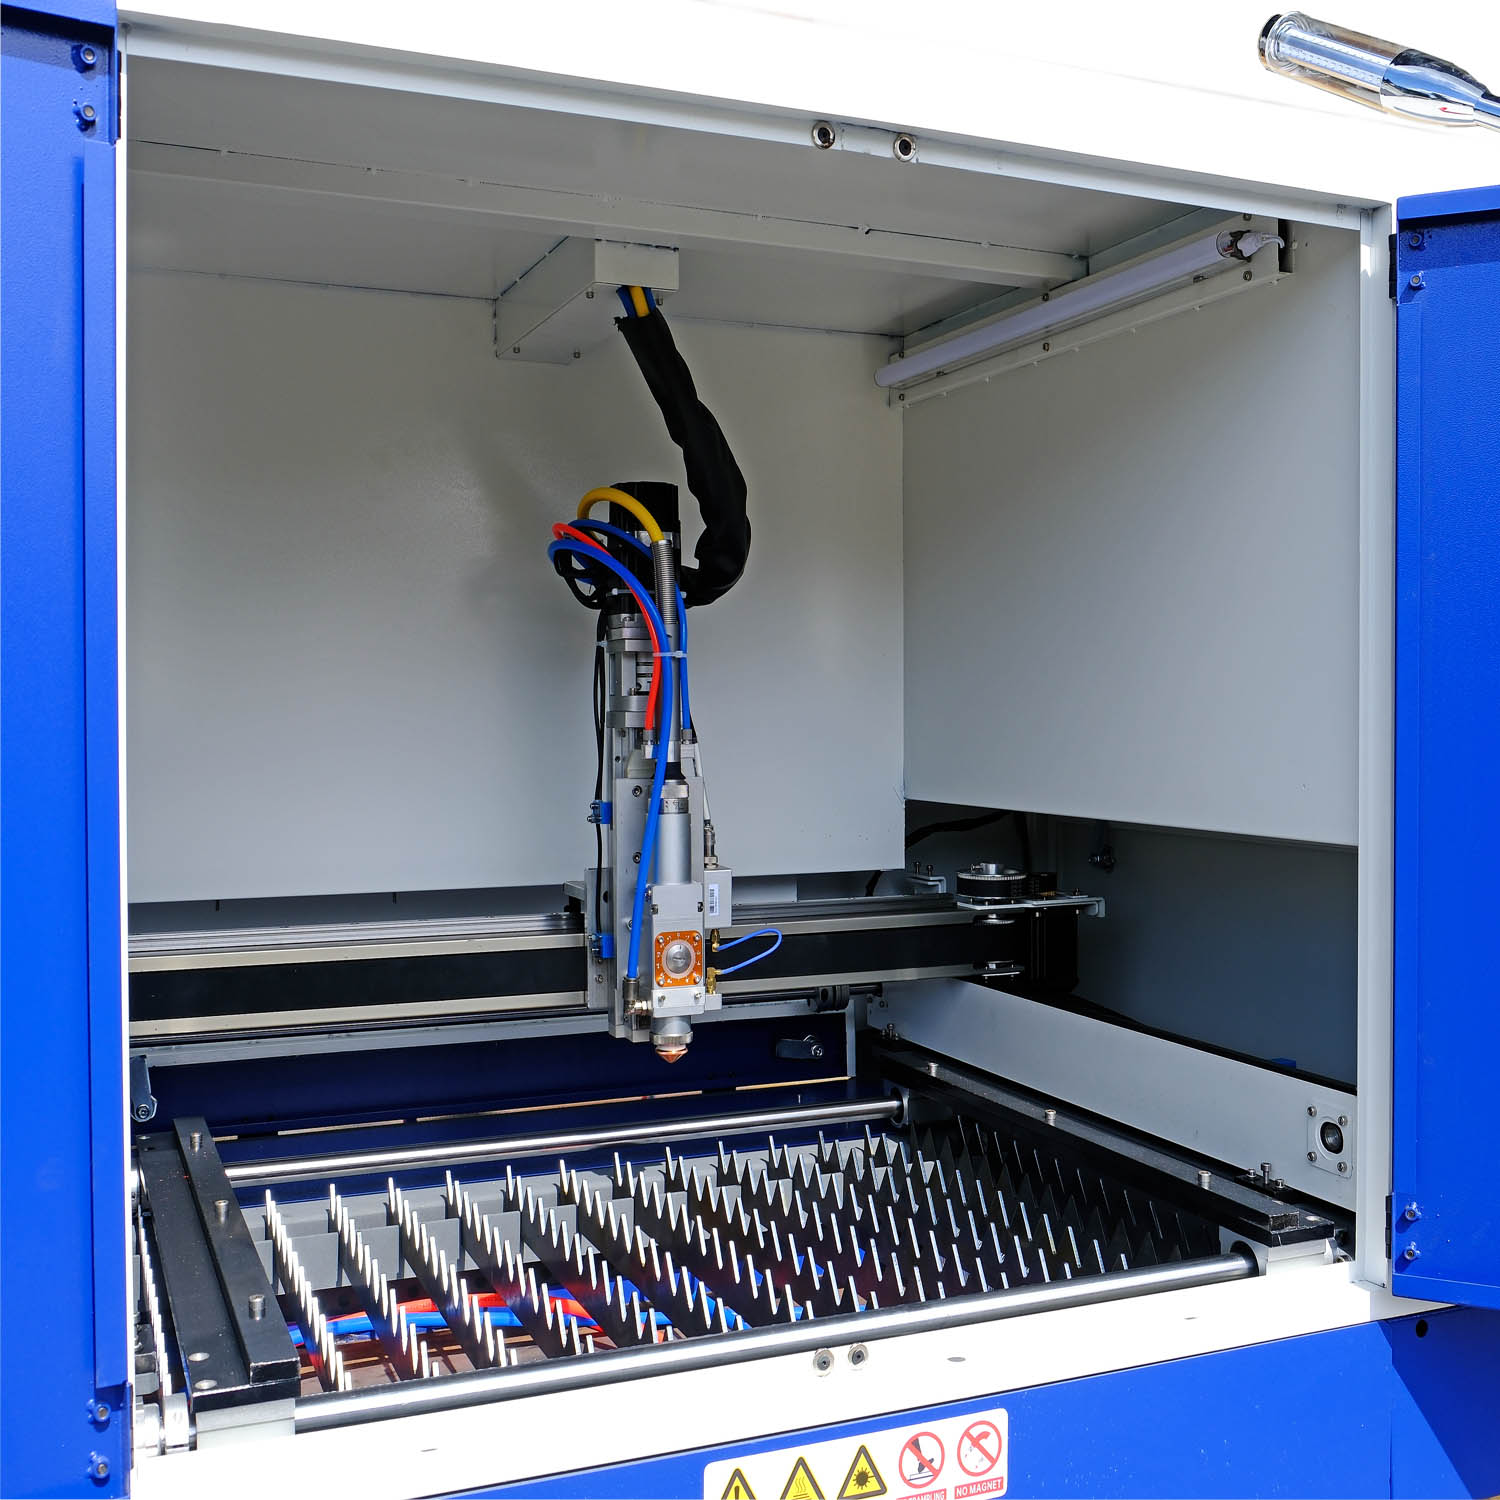
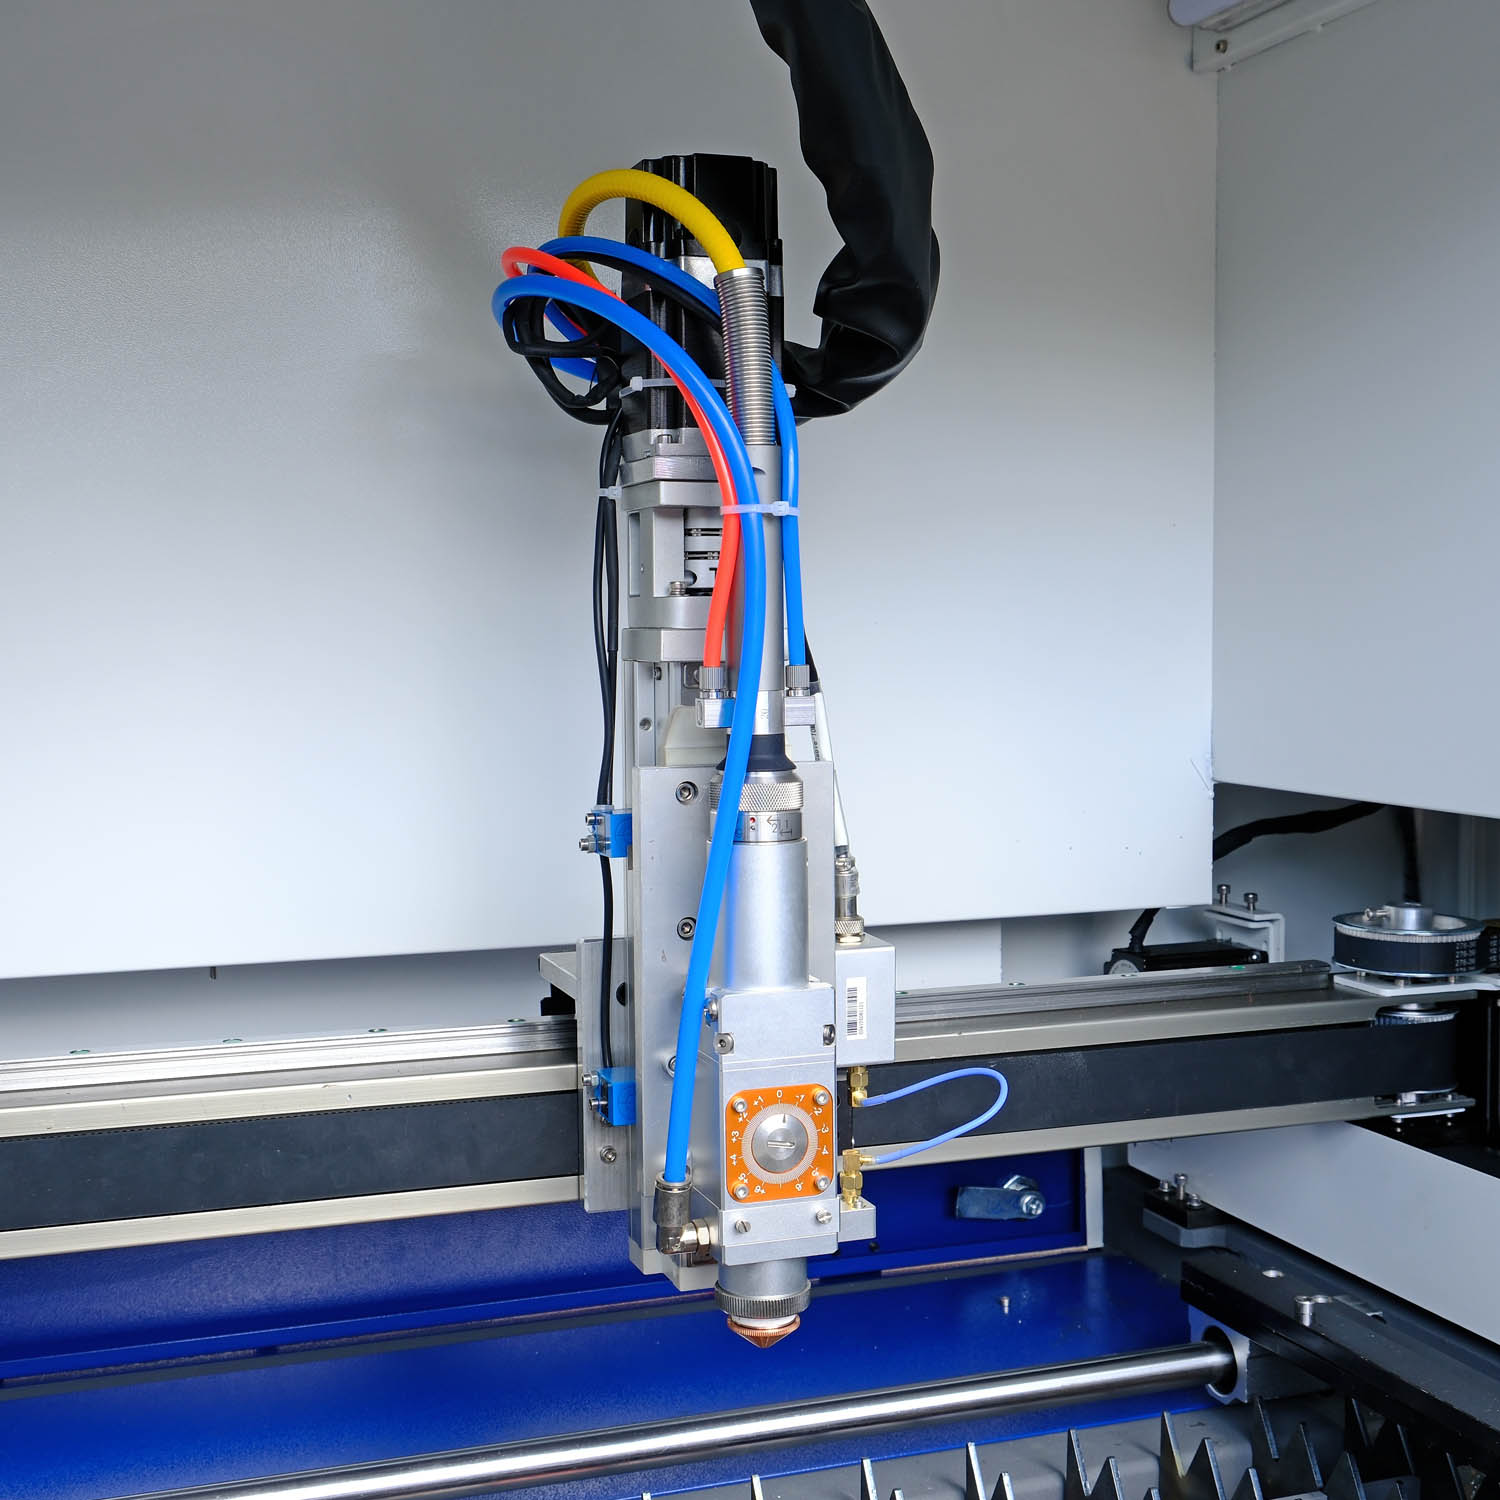
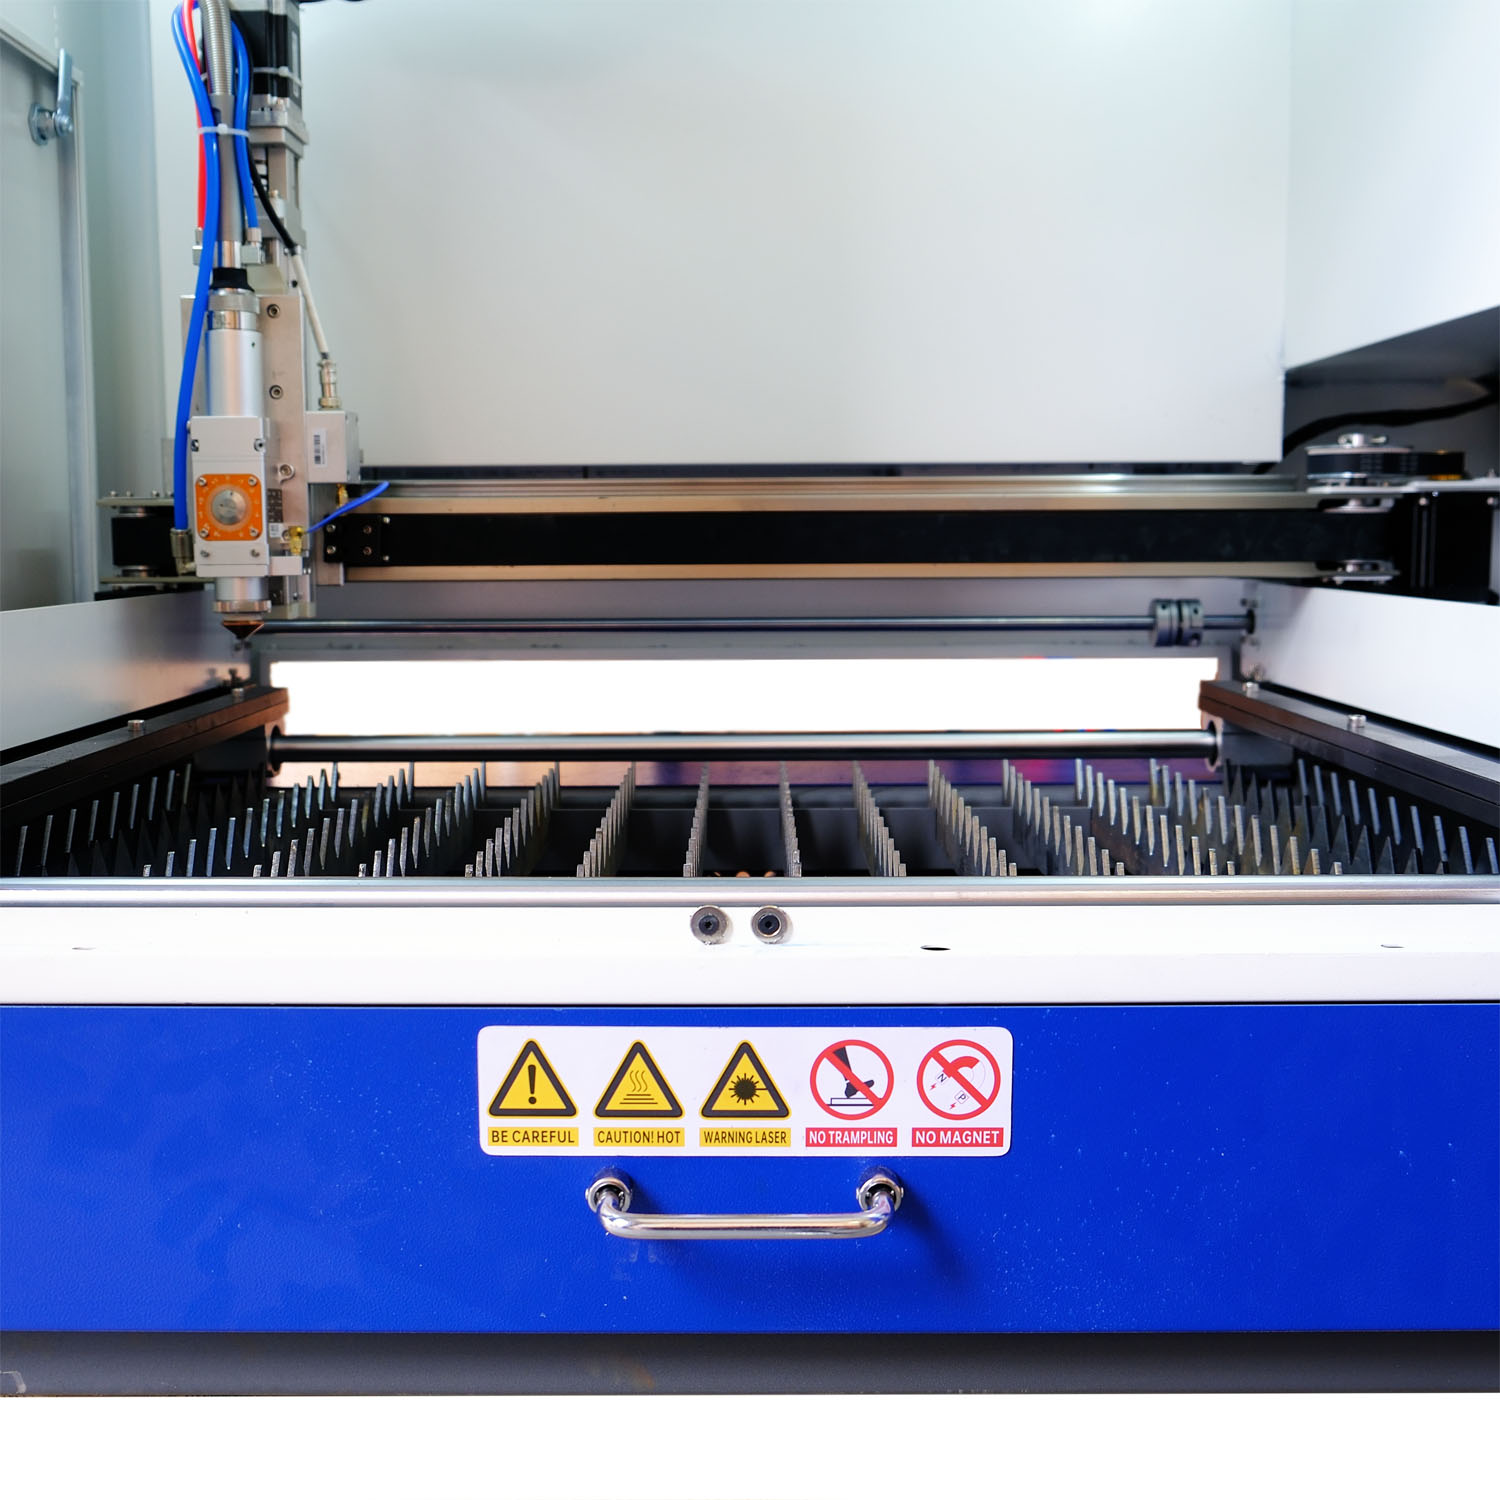
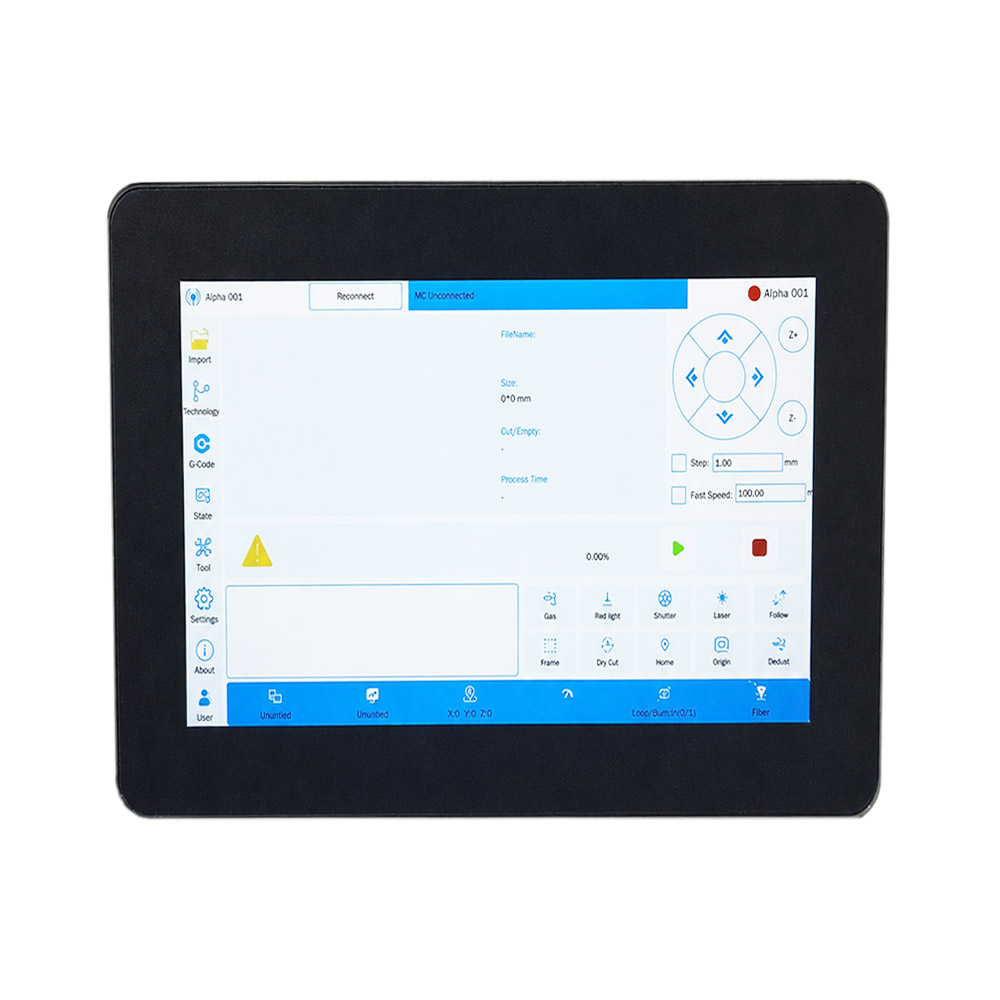


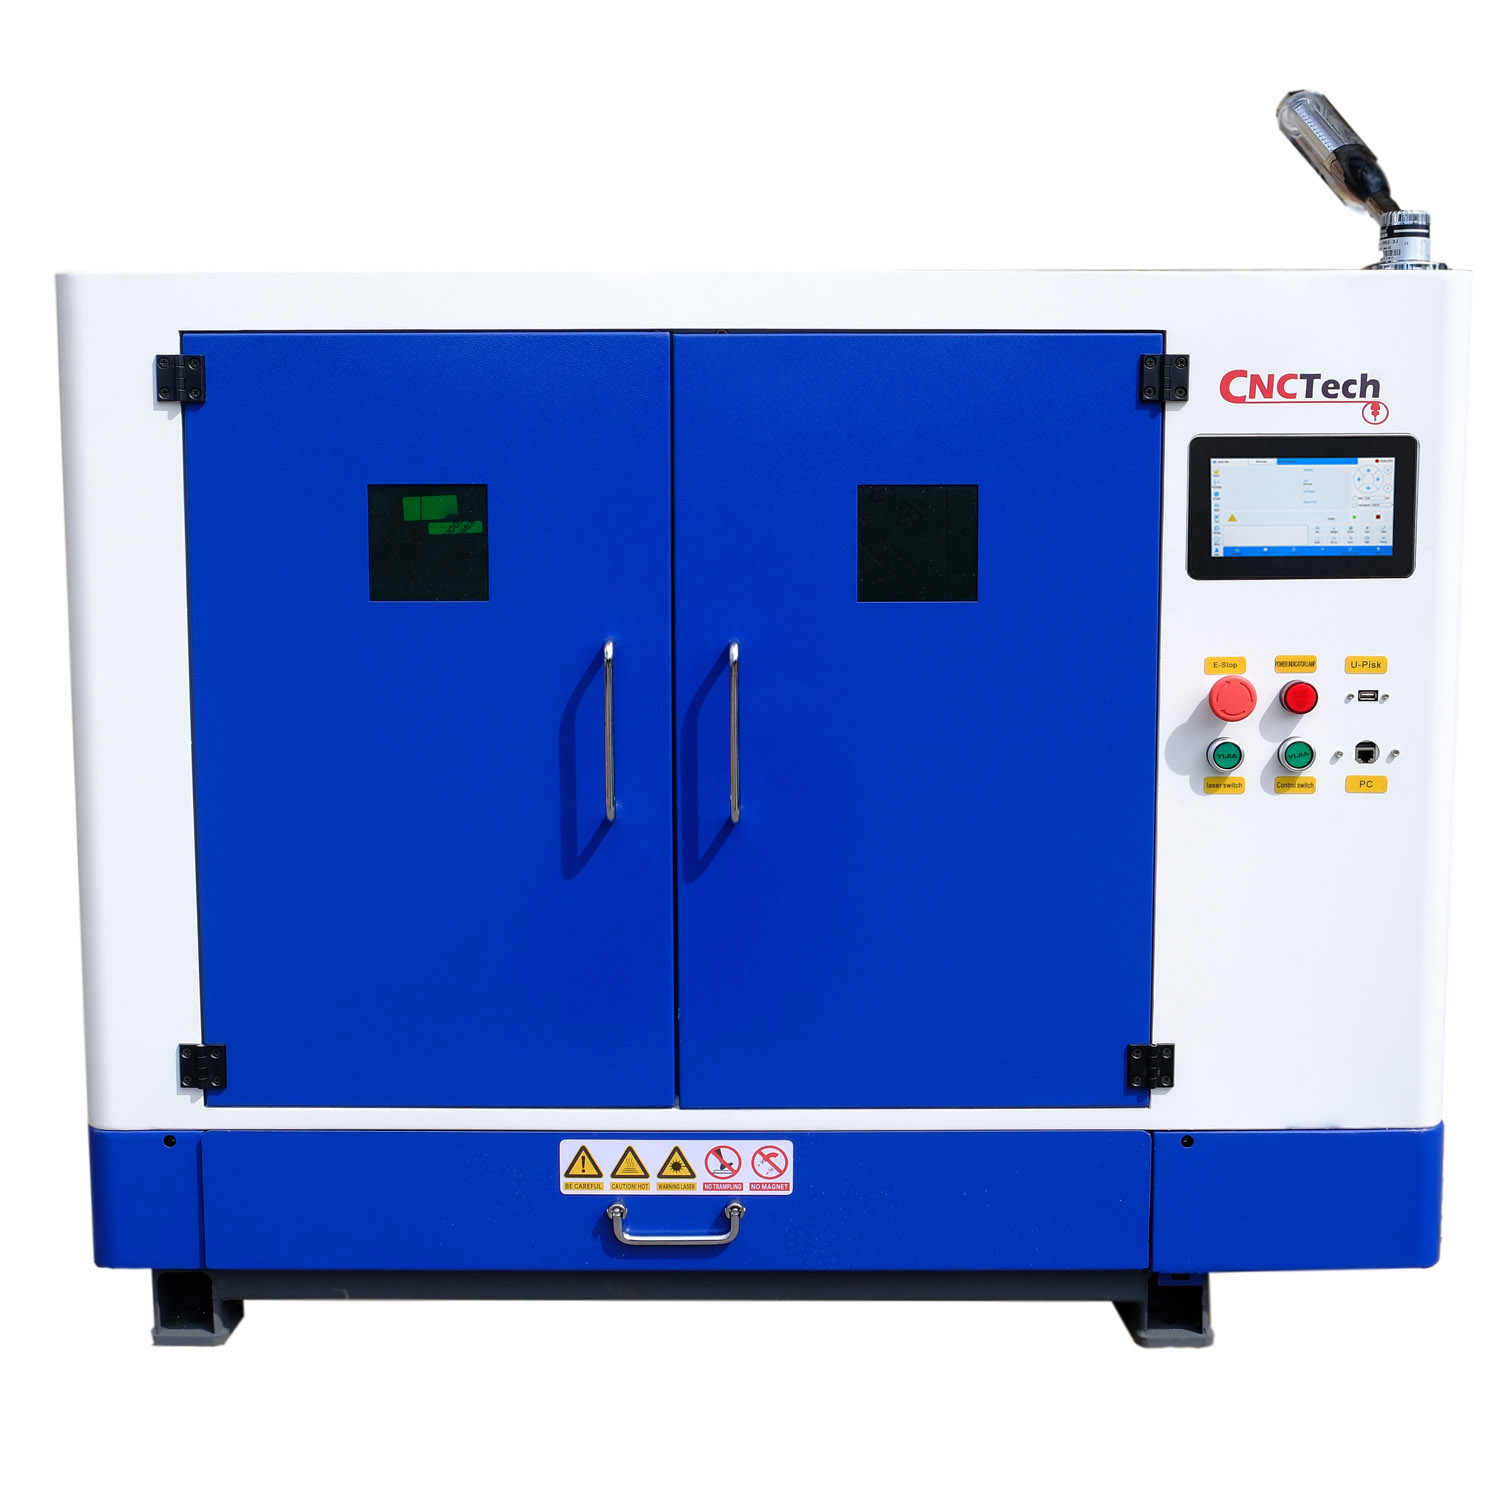
Laser wycinarka do metalu FIBER 1500W 60x40cm | Stół przelotowy + Akcesoria
Dostępność: Dostępny
Czas wysyłki: 24 godziny
Koszt wysyłki: od 0,00 zł
Numer katalogowy: 10602
Kod producenta: 6040-FL
Stan magazynowy:
Kod EAN: 5907052595322
Stan produktu: Nowy

- Opis produktu
- Recenzje produktu (0)
Wycinarka laserowa FIBER FL-4060 — 1500 W, 600 × 400 mm
Kompaktowa wycinarka MAX z przelotowym stołem, głowicą Au3Tech A130M i chillerem CWFL-1500.
Metalowe detale na kompaktowym stanowisku
FL-4060 to zamknięta wycinarka laserowa FIBER do pracy nad niewielkimi i średnimi detalami metalowymi. Moc optyczna 1500 W oraz pole 600 × 400 mm pozwalają przygotowywać tabliczki, panele, uchwyty, elementy obudów i krótkie serie części. Stół przelotowy umożliwia wsuwanie dłuższego arkusza i jego przesuwanie odcinkami, przy zachowaniu właściwego pola cięcia dla każdego zadania.
W maszynie pracują źródło MAX MFSC-1500C, głowica Au3Tech A130M i sterowanie MCC100 z NexCut X1. Głowica ma ręczną regulację ogniska oraz Live Focus do śledzenia wysokości nad blachą. Chiller CWFL-1500 należy do zestawu i obsługuje wodne chłodzenie źródła oraz toru optycznego. Napęd krokowy X/Y i serwo Z współpracują w zwartej konstrukcji z prowadnicami liniowymi.
To rozwiązanie do zakładu metalowego, pracowni reklamowej, prototypowni i produkcji krótkoseryjnej. Przygotuj odpowiedni gaz roboczy, odciąg oraz instalację zasilania, a następnie sprawdź ustawienia na własnej blasze. Właściwy dobór dyszy, ogniska, przebijania i prędkości pomaga uzyskać detal odpowiadający wymaganiom dalszego montażu lub obróbki.
Wycinanie metalowych detali laserem FIBER
Praca z konturami i detalami z blachy
Wycinanie motywu łapki
Praca głowicy przy niewielkim wzorze wycinanym w stalowej blasze.
Serce z wyciętym motywem
Wycinanie zewnętrznego konturu serca wokół gotowego wzoru.
Otwory w stalowym panelu
Wycinanie otworów w większym metalowym arkuszu.
Najważniejsze zalety
Przelot do dłuższych arkuszy
Dłuższą blachę możesz wsunąć przez przelot i przemieszczać etapami. Pole pojedynczego zadania pozostaje 600 × 400 mm; po zmianie położenia materiału trzeba ponownie zadbać o bazowanie.
Źródło MAX 1500 W
Światłowodowe źródło CW jest przeznaczone do cięcia stali węglowej, nierdzewnej, aluminium i mosiądzu po dobraniu parametrów.
A130M i Live Focus
Ręczne ustawianie ogniska pozwala przygotować proces, a śledzenie wysokości kontroluje położenie głowicy nad materiałem w czasie pracy.
Chiller w zestawie
CWFL-1500 chłodzi źródło i tor optyczny. Nie trzeba dobierać osobnego układu chłodzenia przed uruchomieniem tej konfiguracji.
Obsługa z ekranu
Panel dotykowy i NexCut X1 umożliwiają import projektu, bazowanie, pozycjonowanie oraz ustawianie parametrów zadania.
Kompaktowy układ mechaniczny
Stół nożowy, szuflada odpadowa i modułowy napęd pasowy ułatwiają organizację pracy przy detalach i krótszych seriach.
Źródło MAX
1500 W w technologii FIBER CW
MAX MFSC-1500C jest źródłem pracującym w trybie ciągłym, z nominalną długością fali 1080 nm i chłodzeniem wodnym. Moc optyczna 1500 W jest jednym z parametrów konfiguracji do cięcia metalu. Wynik zależy także od gazu, ogniska, dyszy, przebijania, prędkości i stanu arkusza.
Przy pierwszym zleceniu przygotuj próbkę o właściwym gatunku i grubości. Oceń krawędź oraz wymiar, zanim rozpoczniesz pełną serię. Zapisanie sprawdzonej konfiguracji wraz z parametrami materiału ułatwia przygotowanie kolejnych zadań.
Głowica Au3Tech A130M
Ręczne ogniskowanie i śledzenie wysokości Live Focus
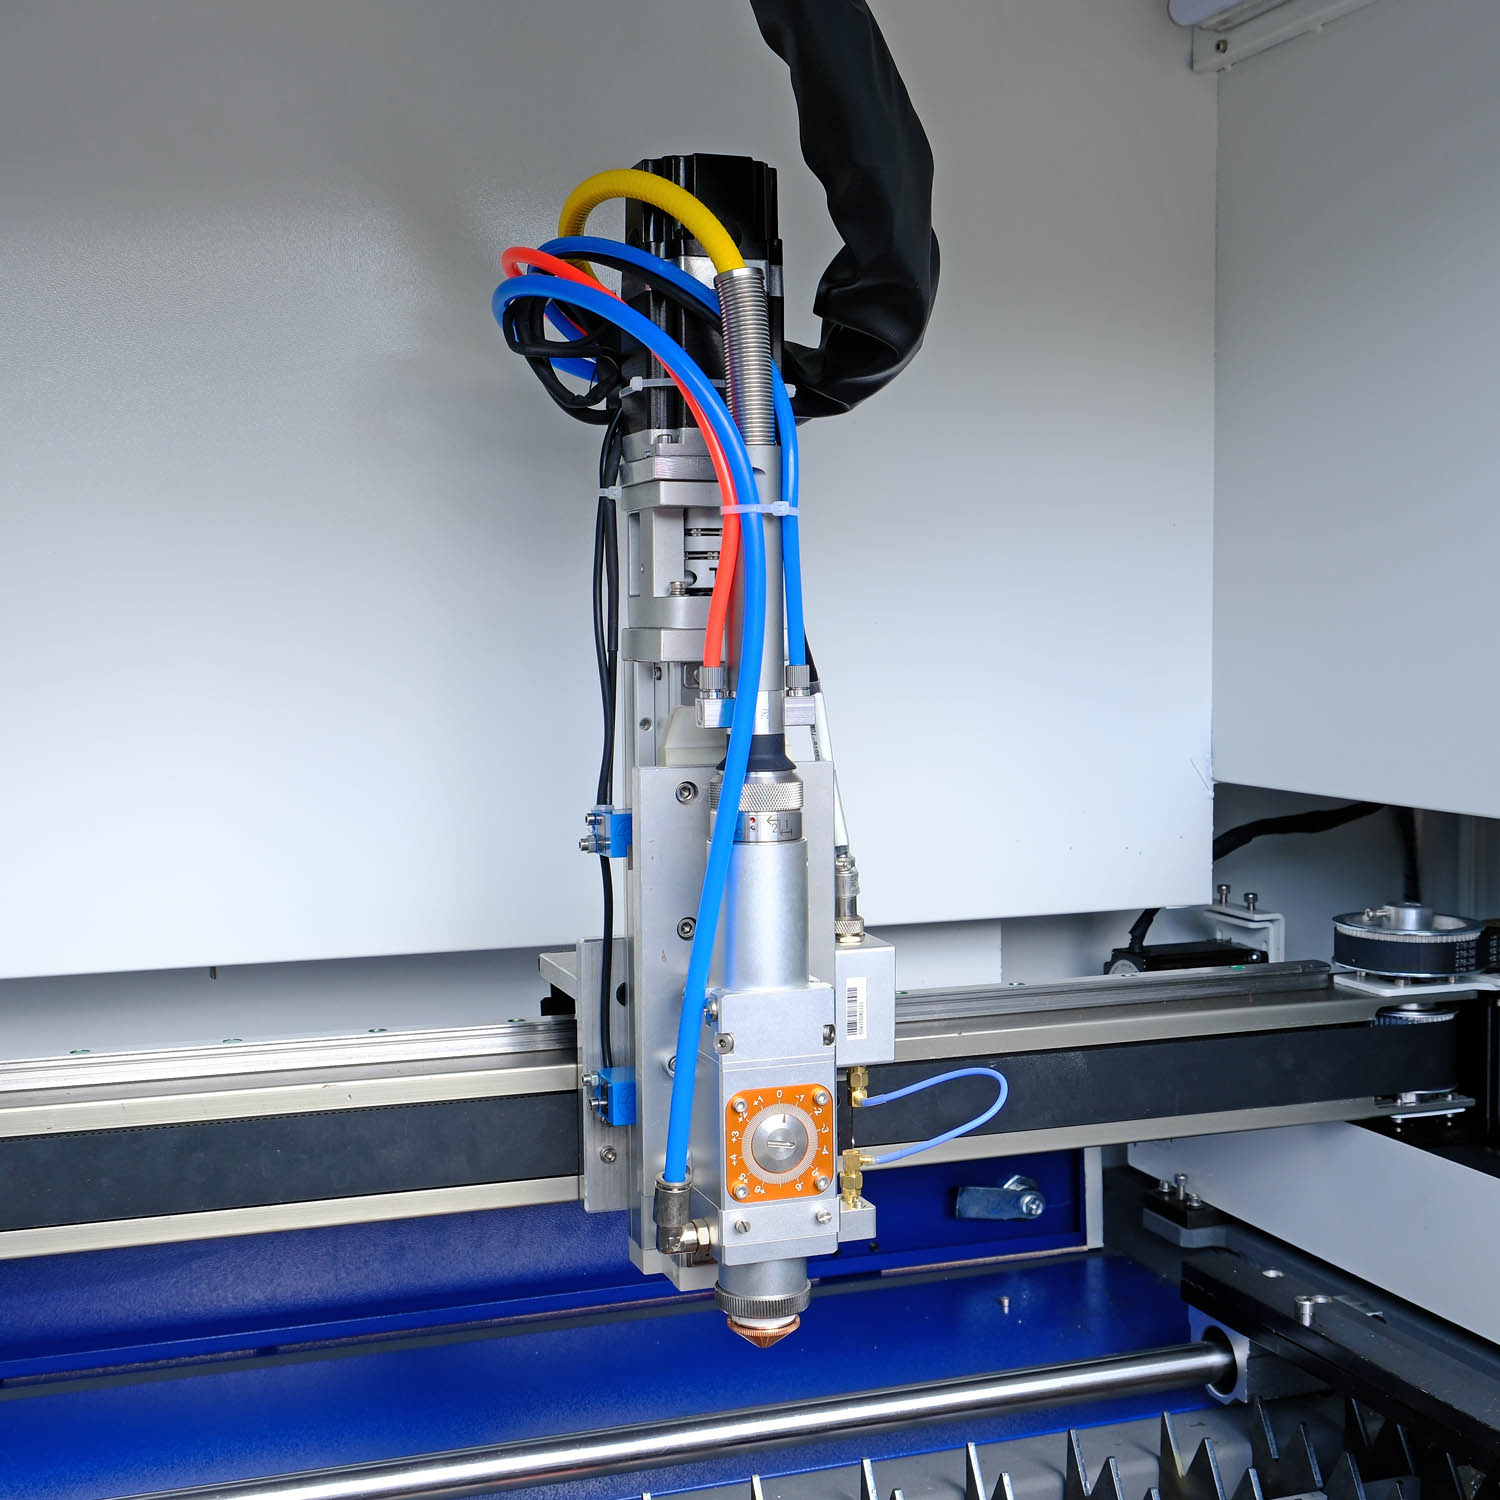
Głowica A130M ma złącze QBH, konstrukcję przeciwpyłową i wymienną dolną soczewkę ochronną. Punkt skupienia ustawia się ręcznie pokrętłem w zakresie od −7 do +7 mm. Głowica jest przeznaczona do źródeł FIBER o mocy do 2000 W i dysz w zakresie 1–4 mm.
Live Focus śledzi wysokość nad blachą podczas pracy. To odrębna funkcja od ustawiania ogniska: położenie punktu skupienia operator nadal przygotowuje ręcznie. Czysta soczewka ochronna i prawidłowo dobrana dysza pomagają utrzymać przewidywalny proces.
Stół przelotowy
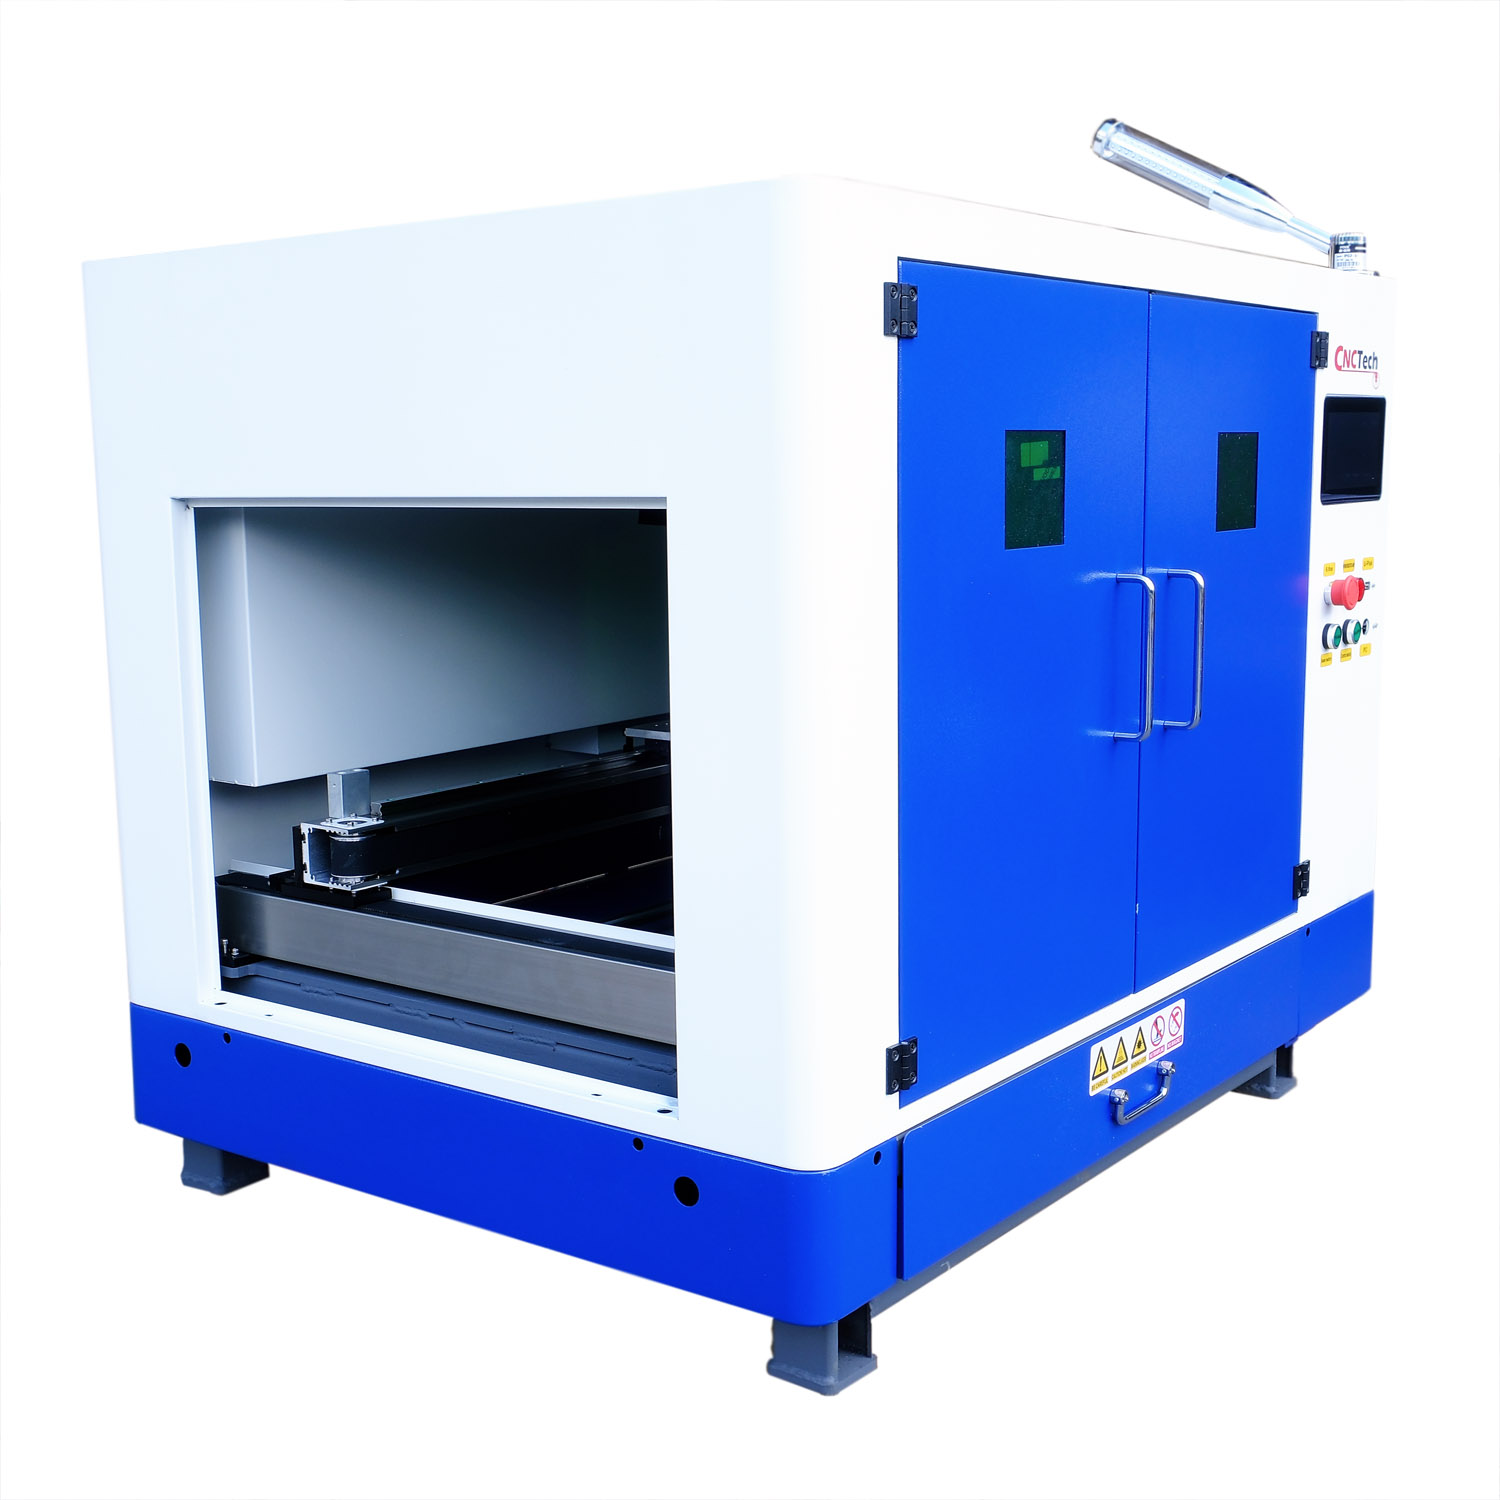
600 × 400 mm i obróbka arkusza etapami
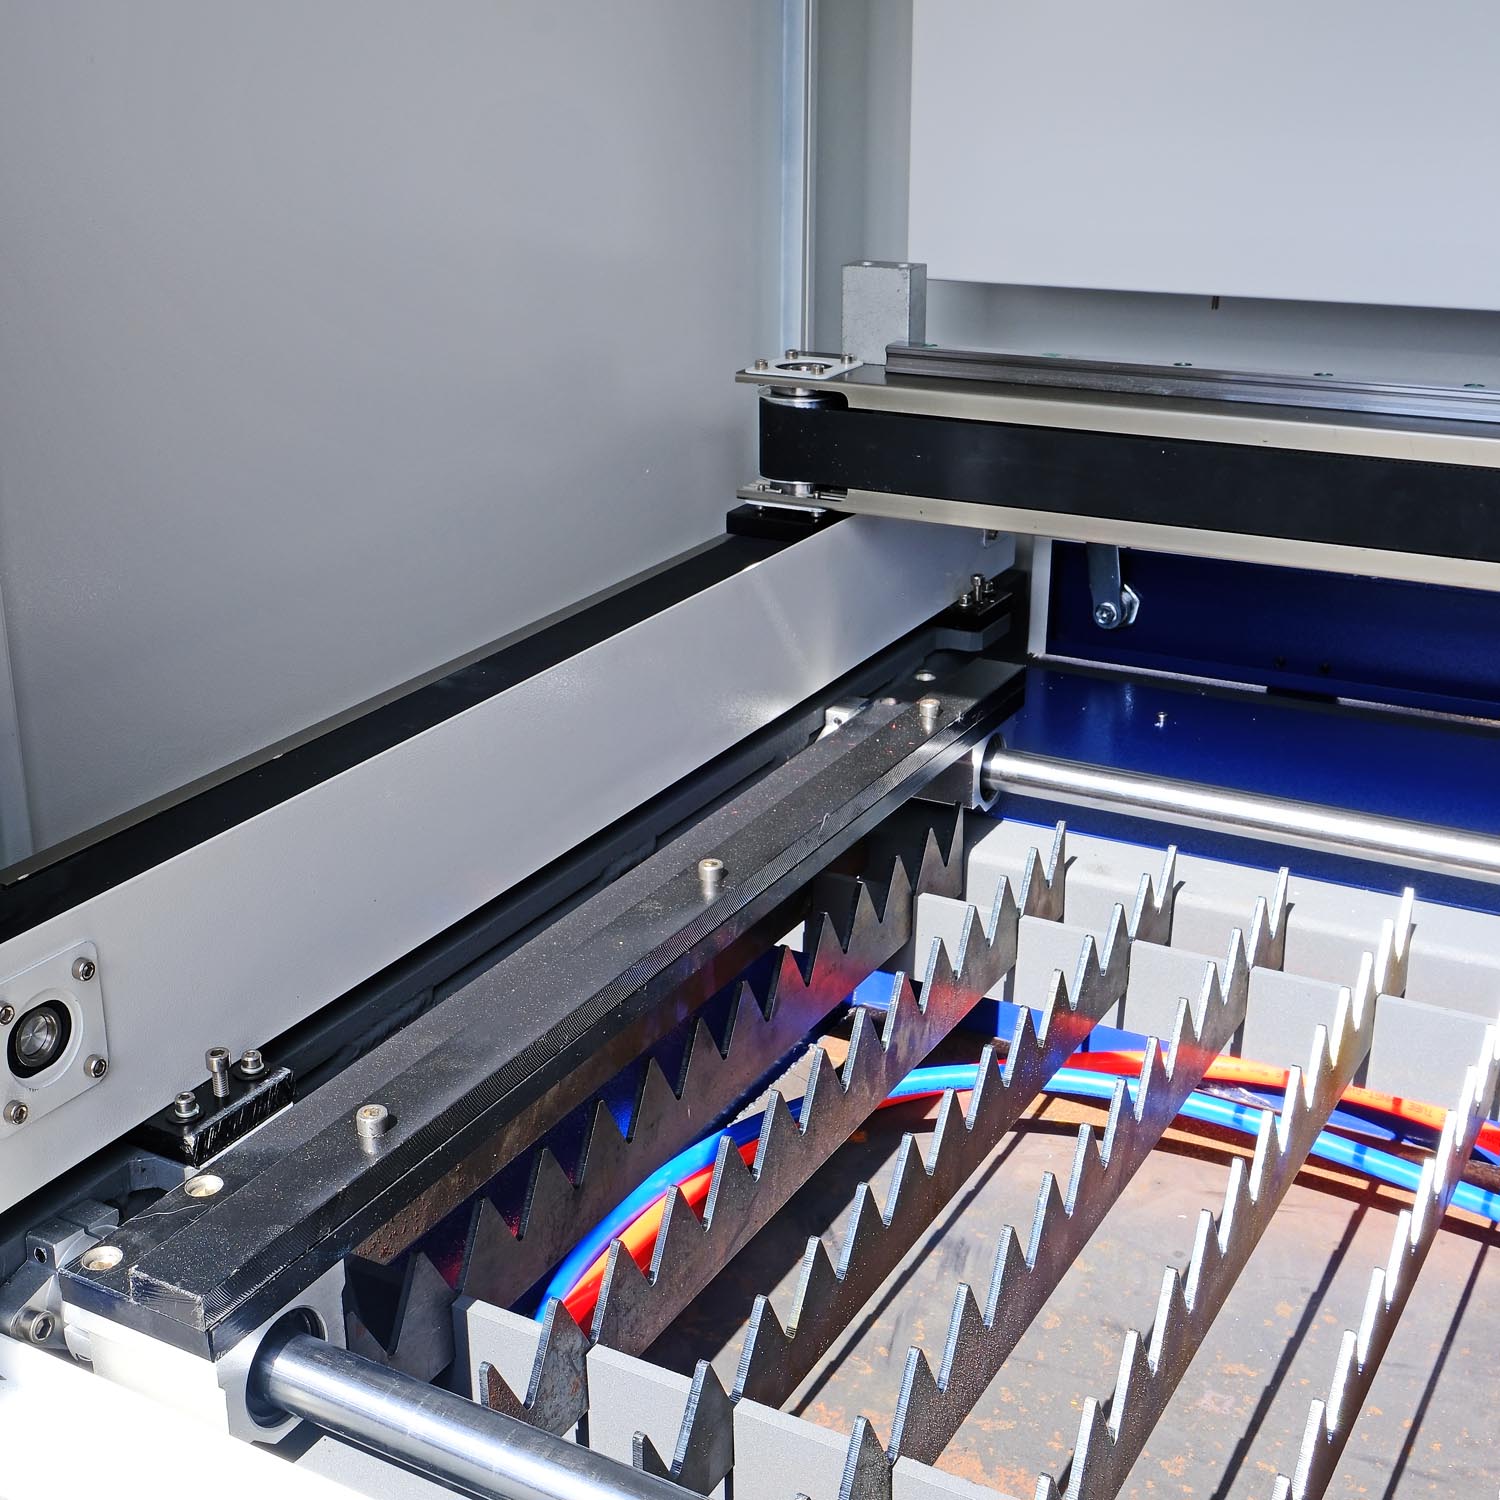
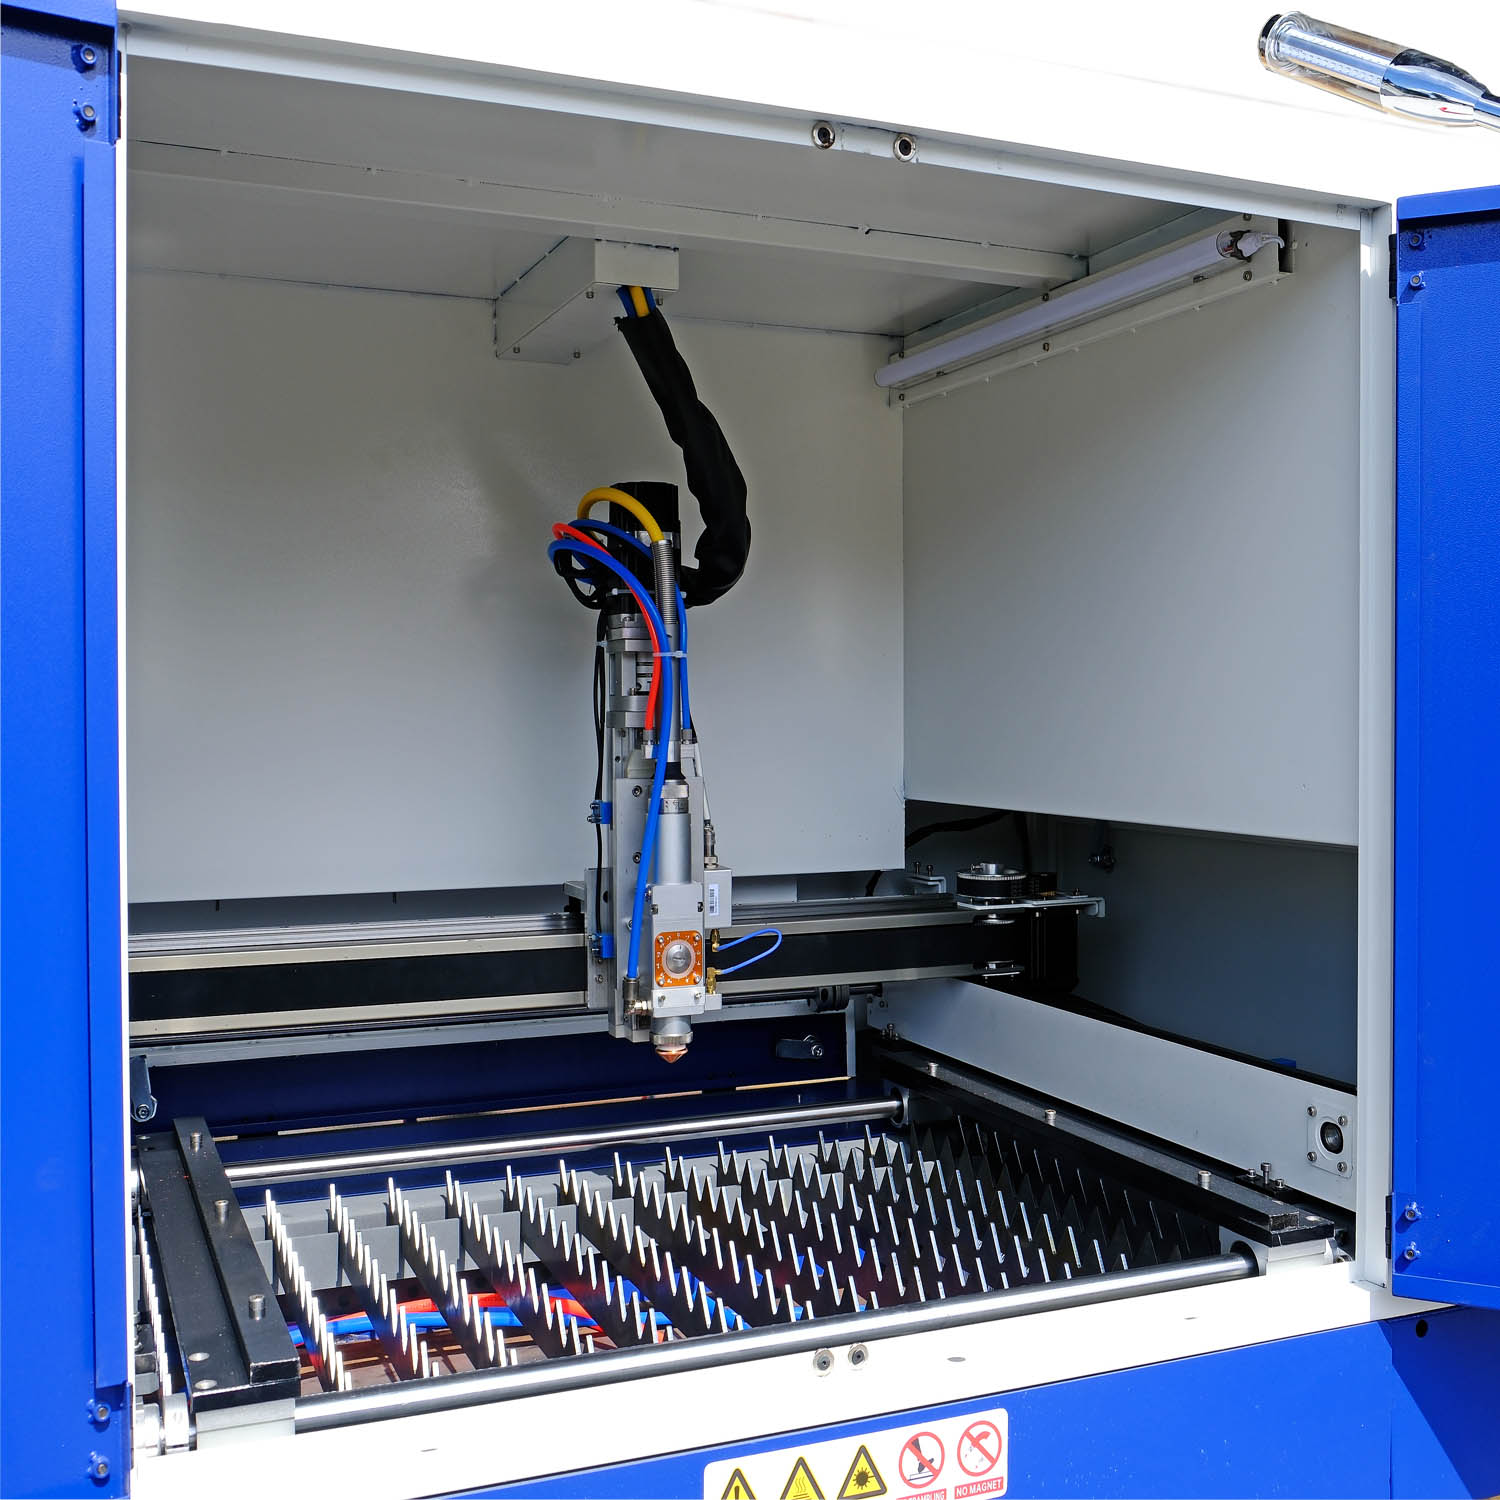
Zębaty stół nożowy ogranicza powierzchnię kontaktu podpór z blachą. Przelot pozwala wsunąć arkusz wykraczający poza wnętrze obudowy i przesuwać go między zadaniami. Dłuższy materiał należy odpowiednio podeprzeć poza komorą, z zachowaniem zasad obsługi maszyny.
Rozmiar cięcia jednego ustawienia wynosi 600 × 400 mm. Przelot nie zwiększa automatycznie pola ani nie zastępuje ustalenia położenia arkusza. Zaplanuj podział projektu na odcinki, bazowanie oraz sposób podparcia materiału. Wysuwana szuflada ułatwia usuwanie odpadów po zakończeniu pracy.
Sterowanie Au3Tech
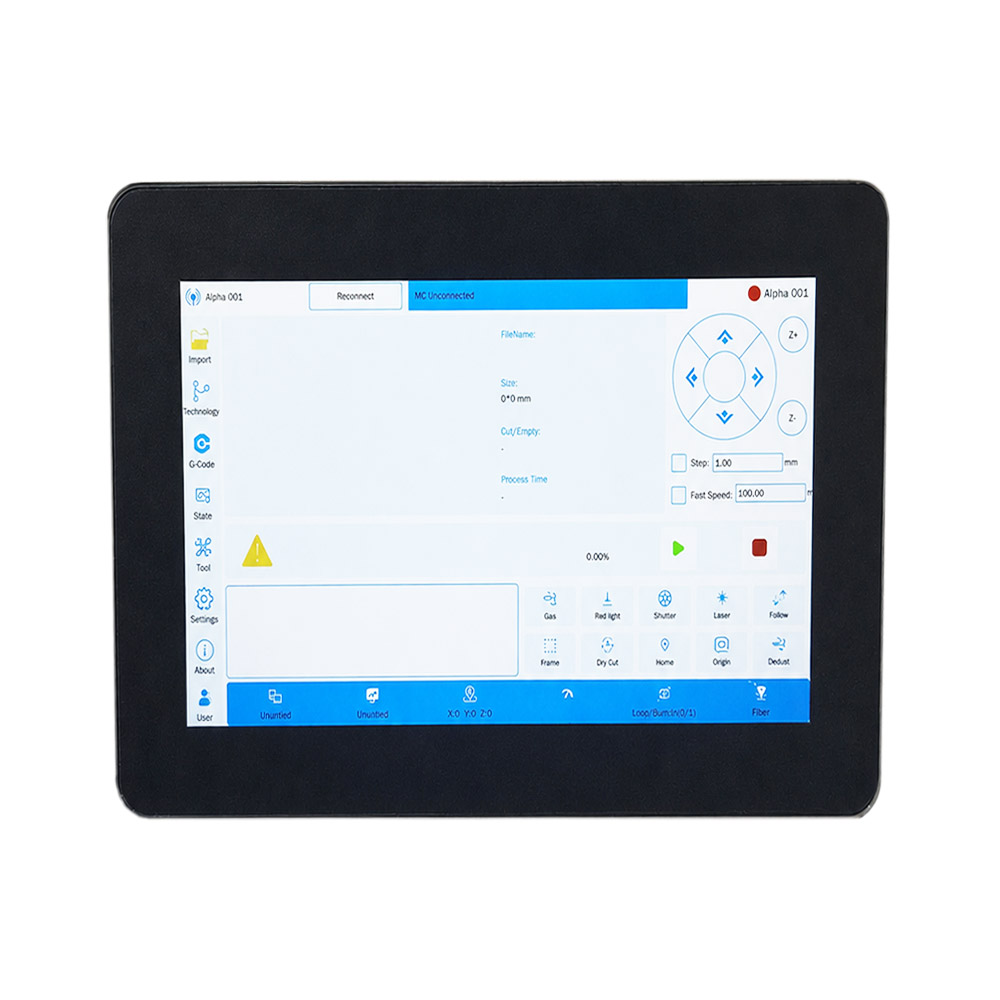
MCC100 i NexCut X1 z panelem dotykowym
Panel dotykowy zapewnia dostęp do bazowania, ręcznego przesuwu osi, gazu, sterowania laserem, importu projektu oraz uruchamiania zadania. NexCut X1 współpracuje ze sterownikiem MCC100 i obsługuje między innymi DXF oraz pliki projektowe CAD.
Po imporcie sprawdź jednostki, skalę i kontury. Dobierz moc, prędkość, gaz oraz parametry cięcia do konkretnej blachy. Przy krótkich seriach przejrzysty plik i zapis sprawdzonych parametrów ułatwiają zmianę detalu oraz powrót do wcześniej zatwierdzonego zlecenia.
Mechanika osi
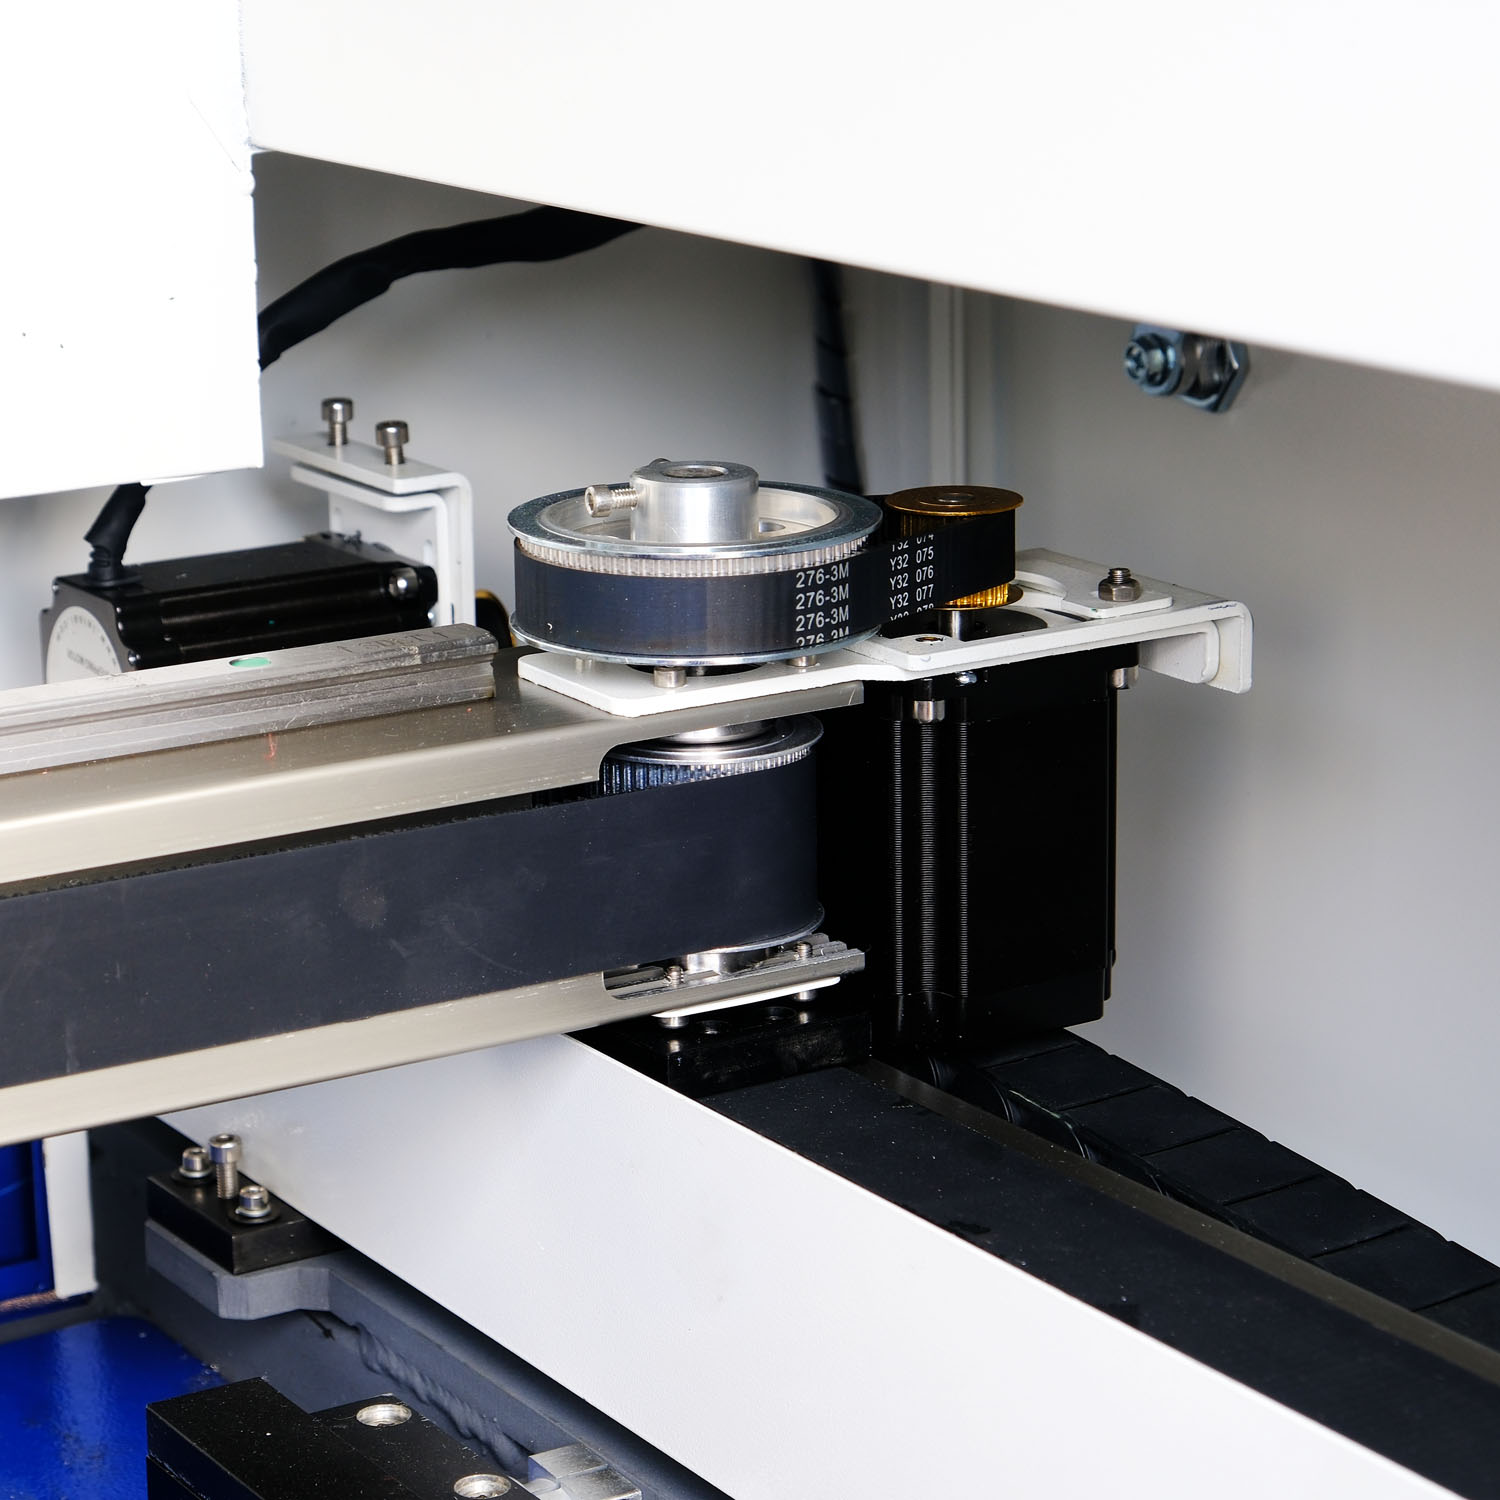
Prowadnice liniowe, napęd pasowy i serwo Z
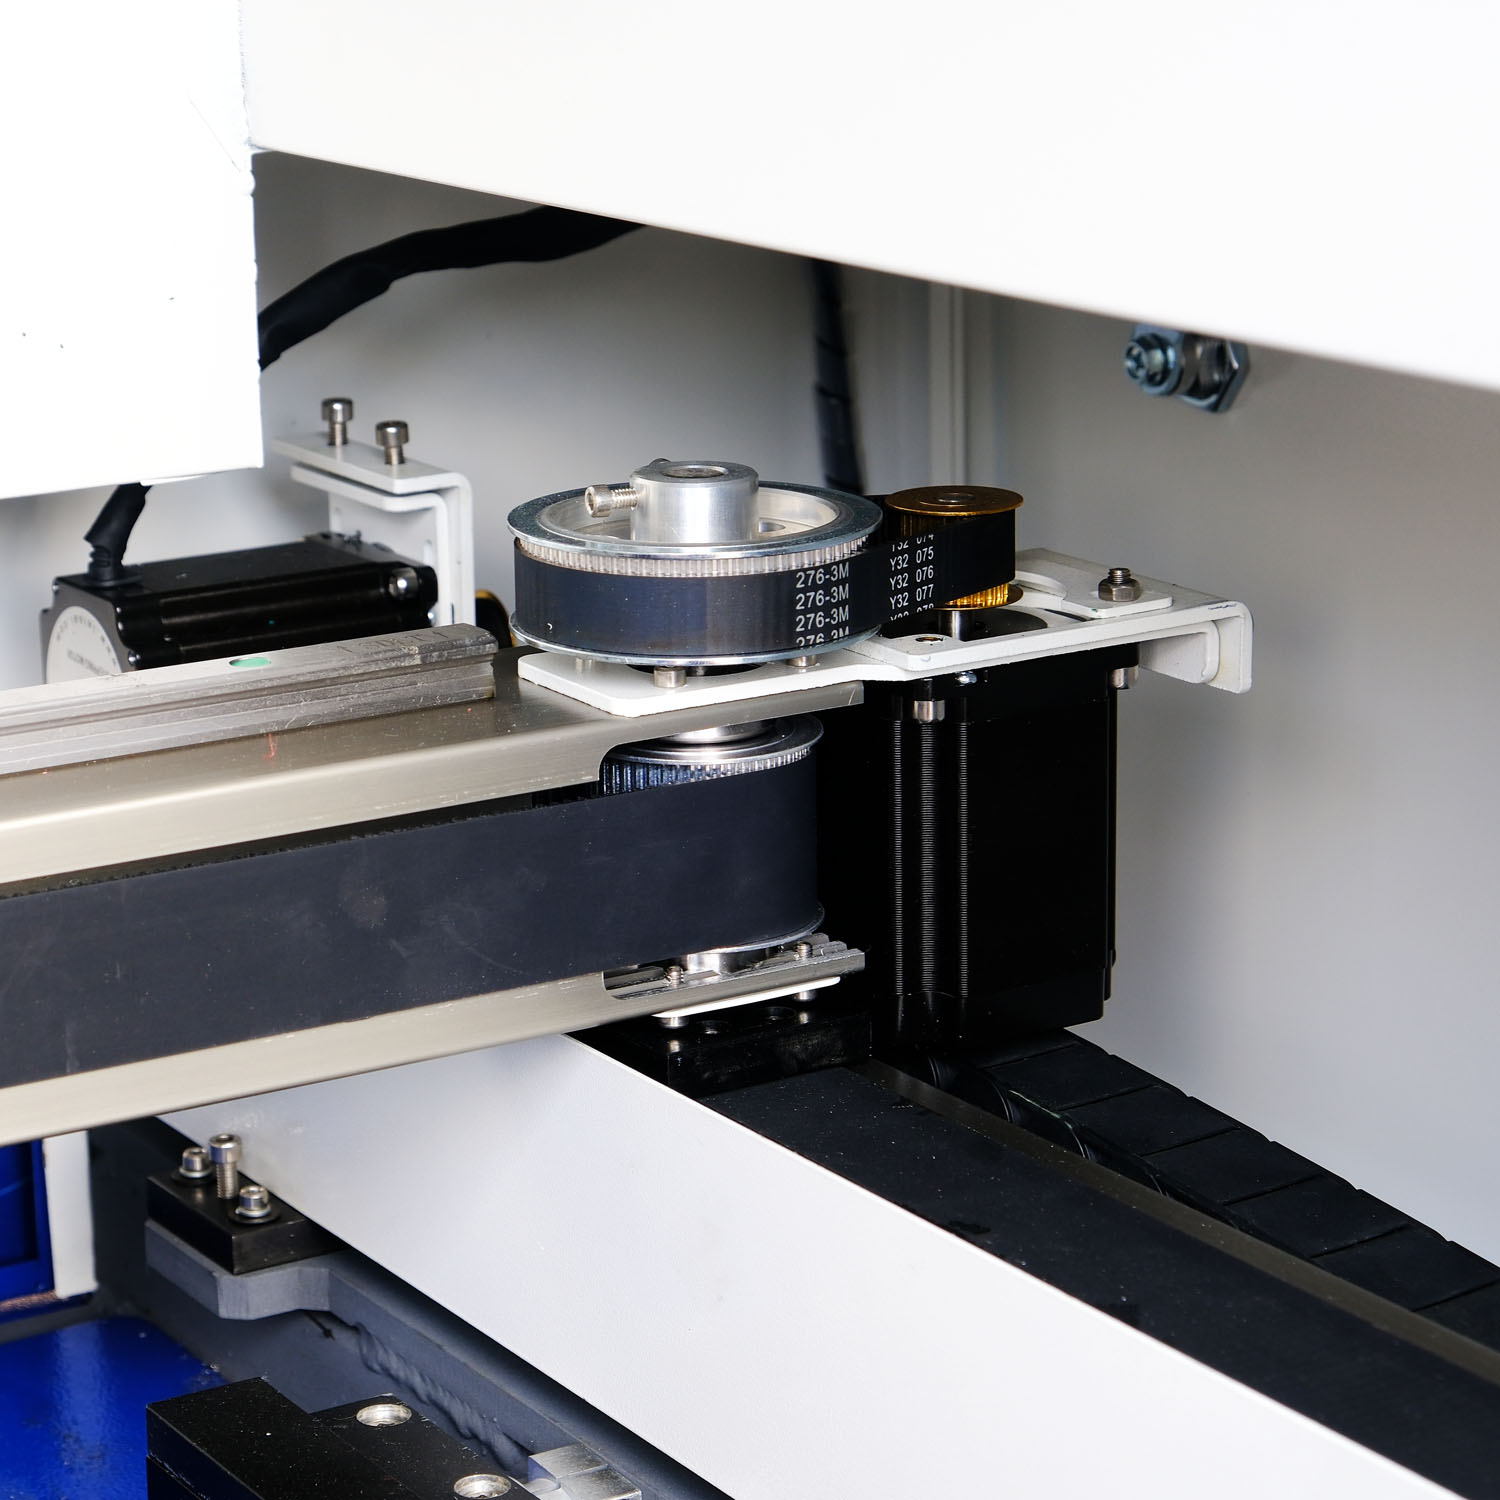
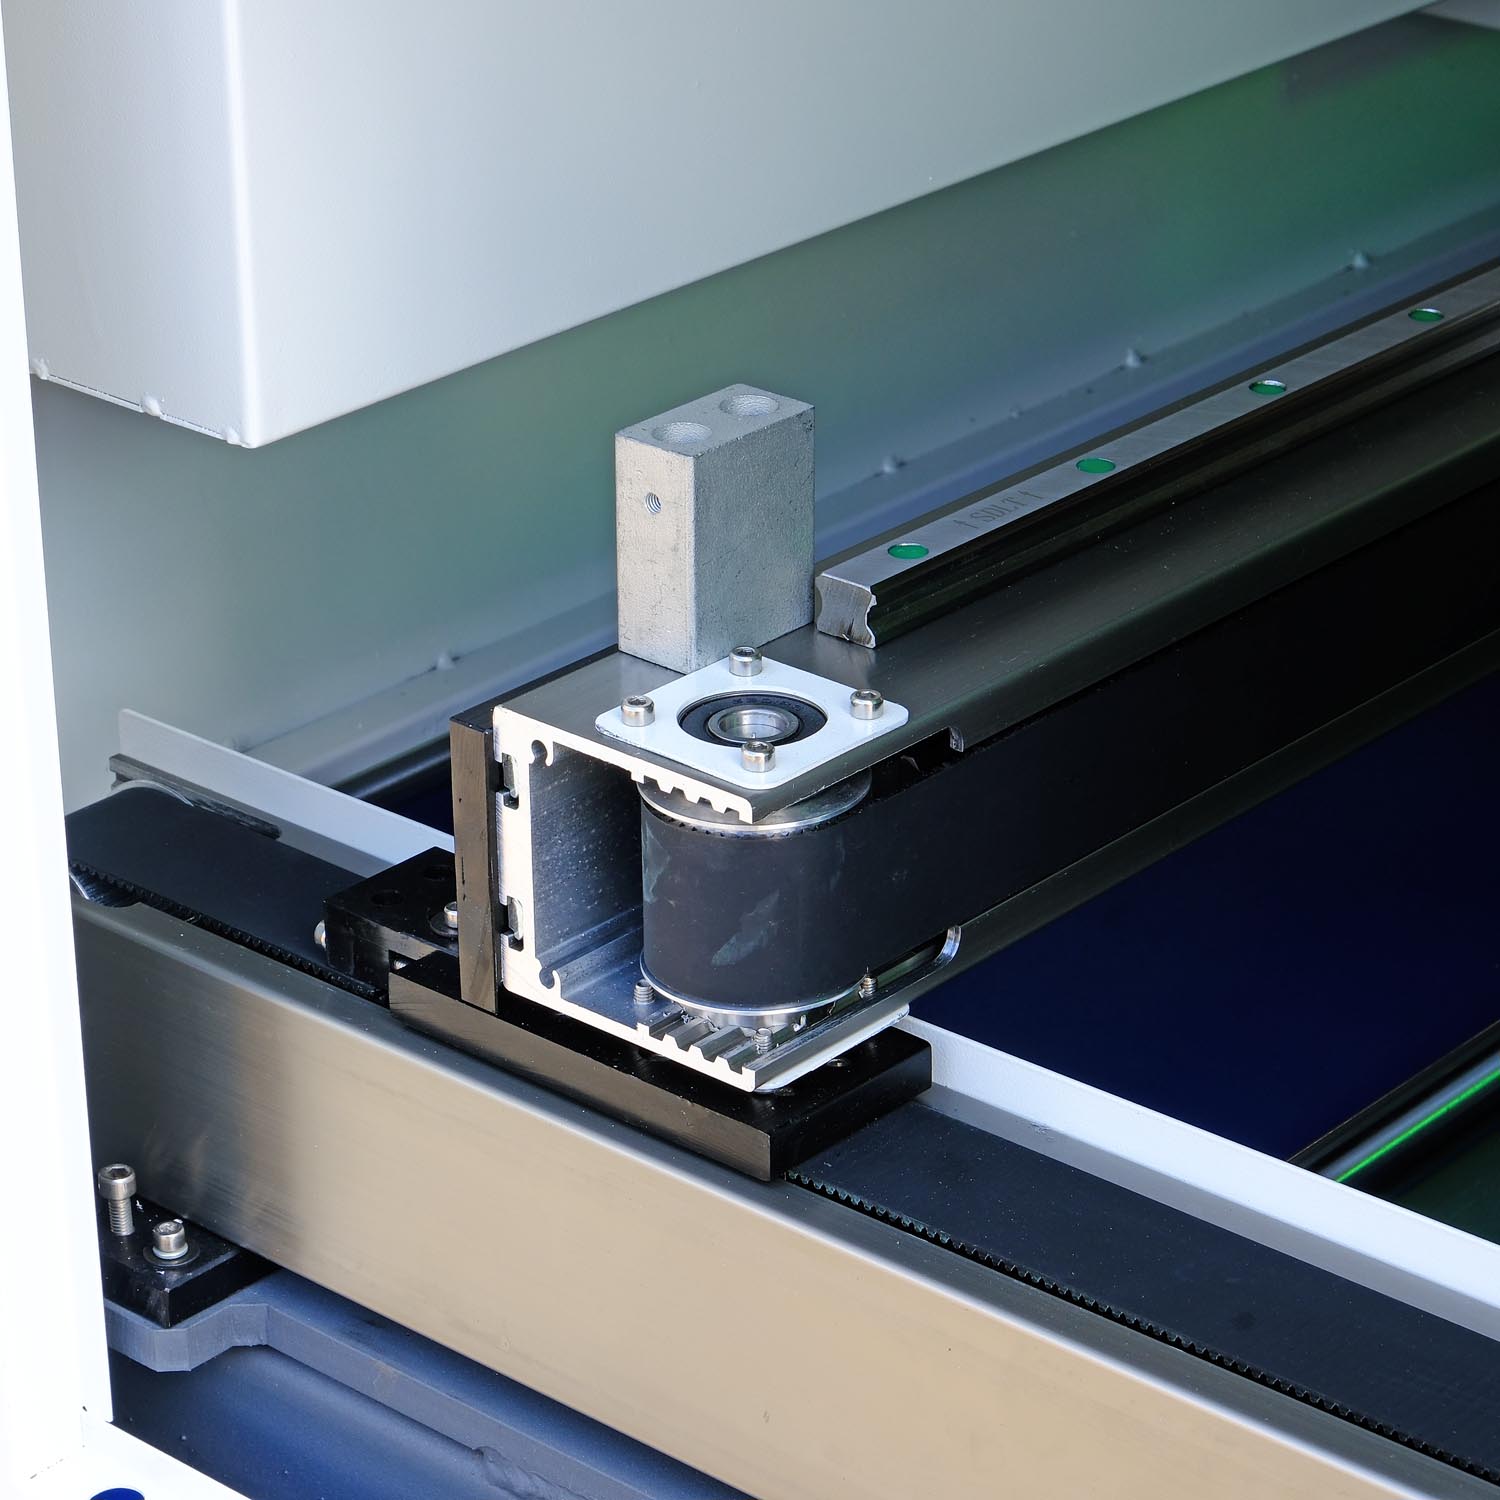
W osiach X/Y pracują silniki krokowe Leadshine, a w osi Z napęd serwo. Modułowa transmisja pasowa i prowadnice liniowe pozwalają zachować zwartą konstrukcję. Zakres ruchu XYZ wynosi 600 × 400 × 350 mm.
Deklarowana dokładność pozycjonowania to 0,05 mm/m, a powtarzalność ±0,05 mm/m. Są to parametry ruchu urządzenia. Gotowy wymiar wyciętego elementu zależy również od parametrów procesu, kompensacji i właściwości materiału, dlatego sprawdź go na próbce.
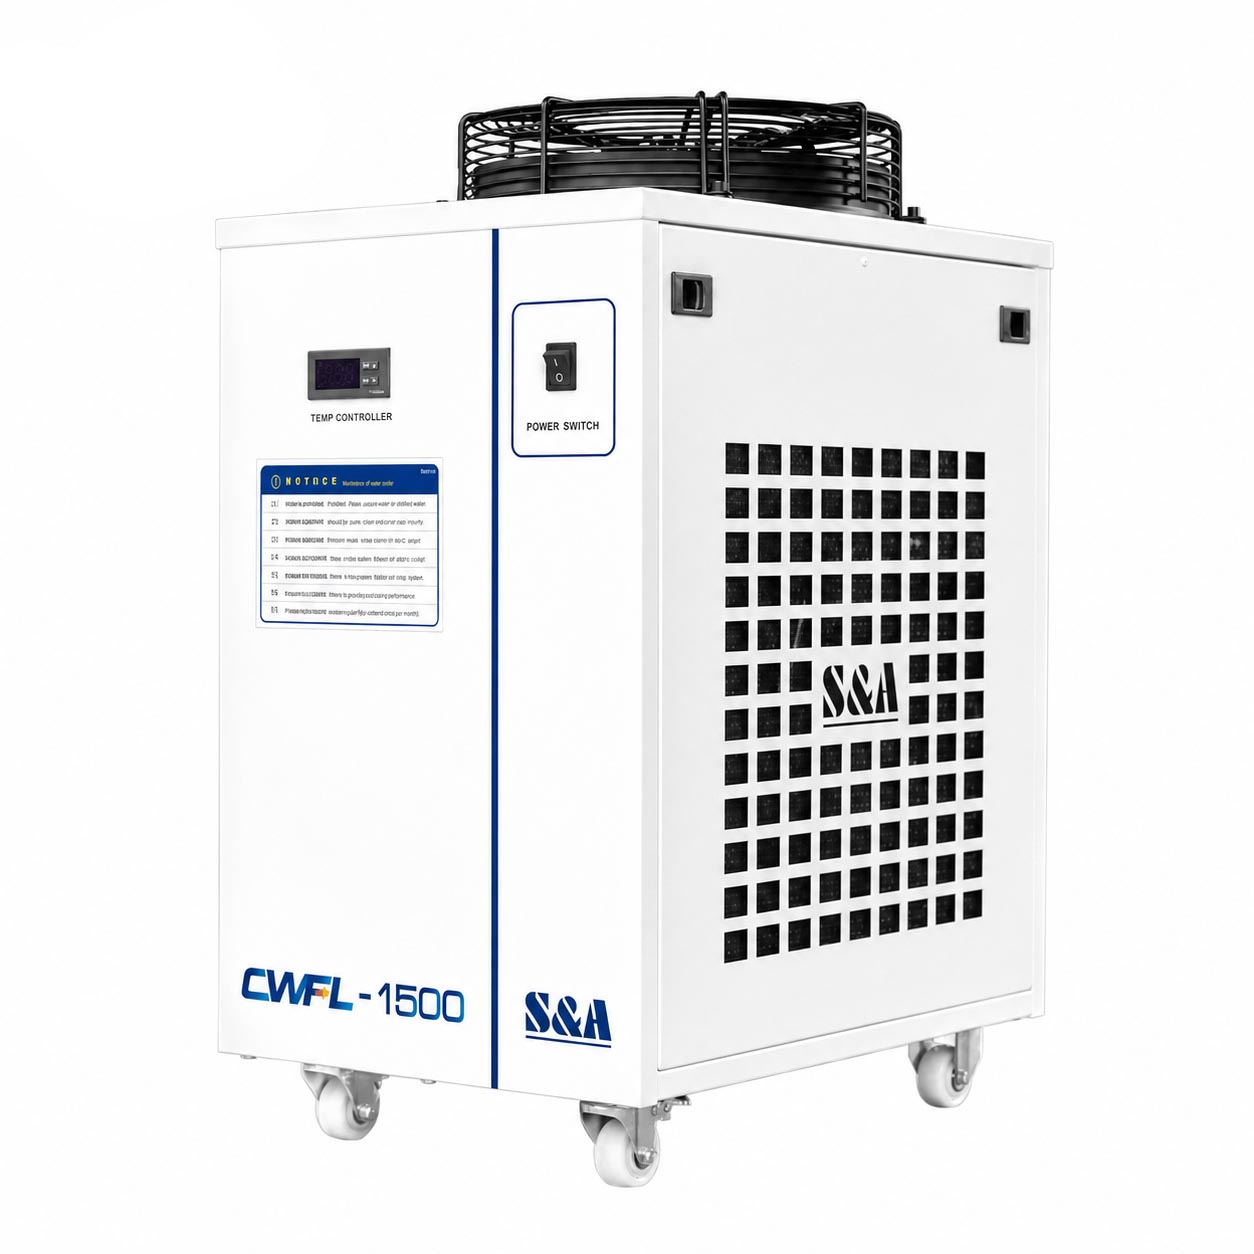
Chłodzenie wodne
CWFL-1500 do źródła i toru optycznego
Chiller CWFL-1500 jest częścią zestawu i obsługuje chłodzenie lasera oraz optyki. Ustaw go z dostępem do przyłączy, kontroli poziomu płynu i wentylacji. Przed uruchomieniem skontroluj rodzaj płynu, jego poziom, przepływ i połączenia zgodnie z instrukcją.
Stała kontrola obiegu oraz komunikatów pomaga utrzymać prawidłowe warunki pracy. Nie uruchamiaj zadania bez sprawnego chłodzenia. Podczas planowania przestrzeni uwzględnij miejsce nie tylko na wycinarkę, lecz także na chiller, gaz i odciąg.
Gaz i instalacja
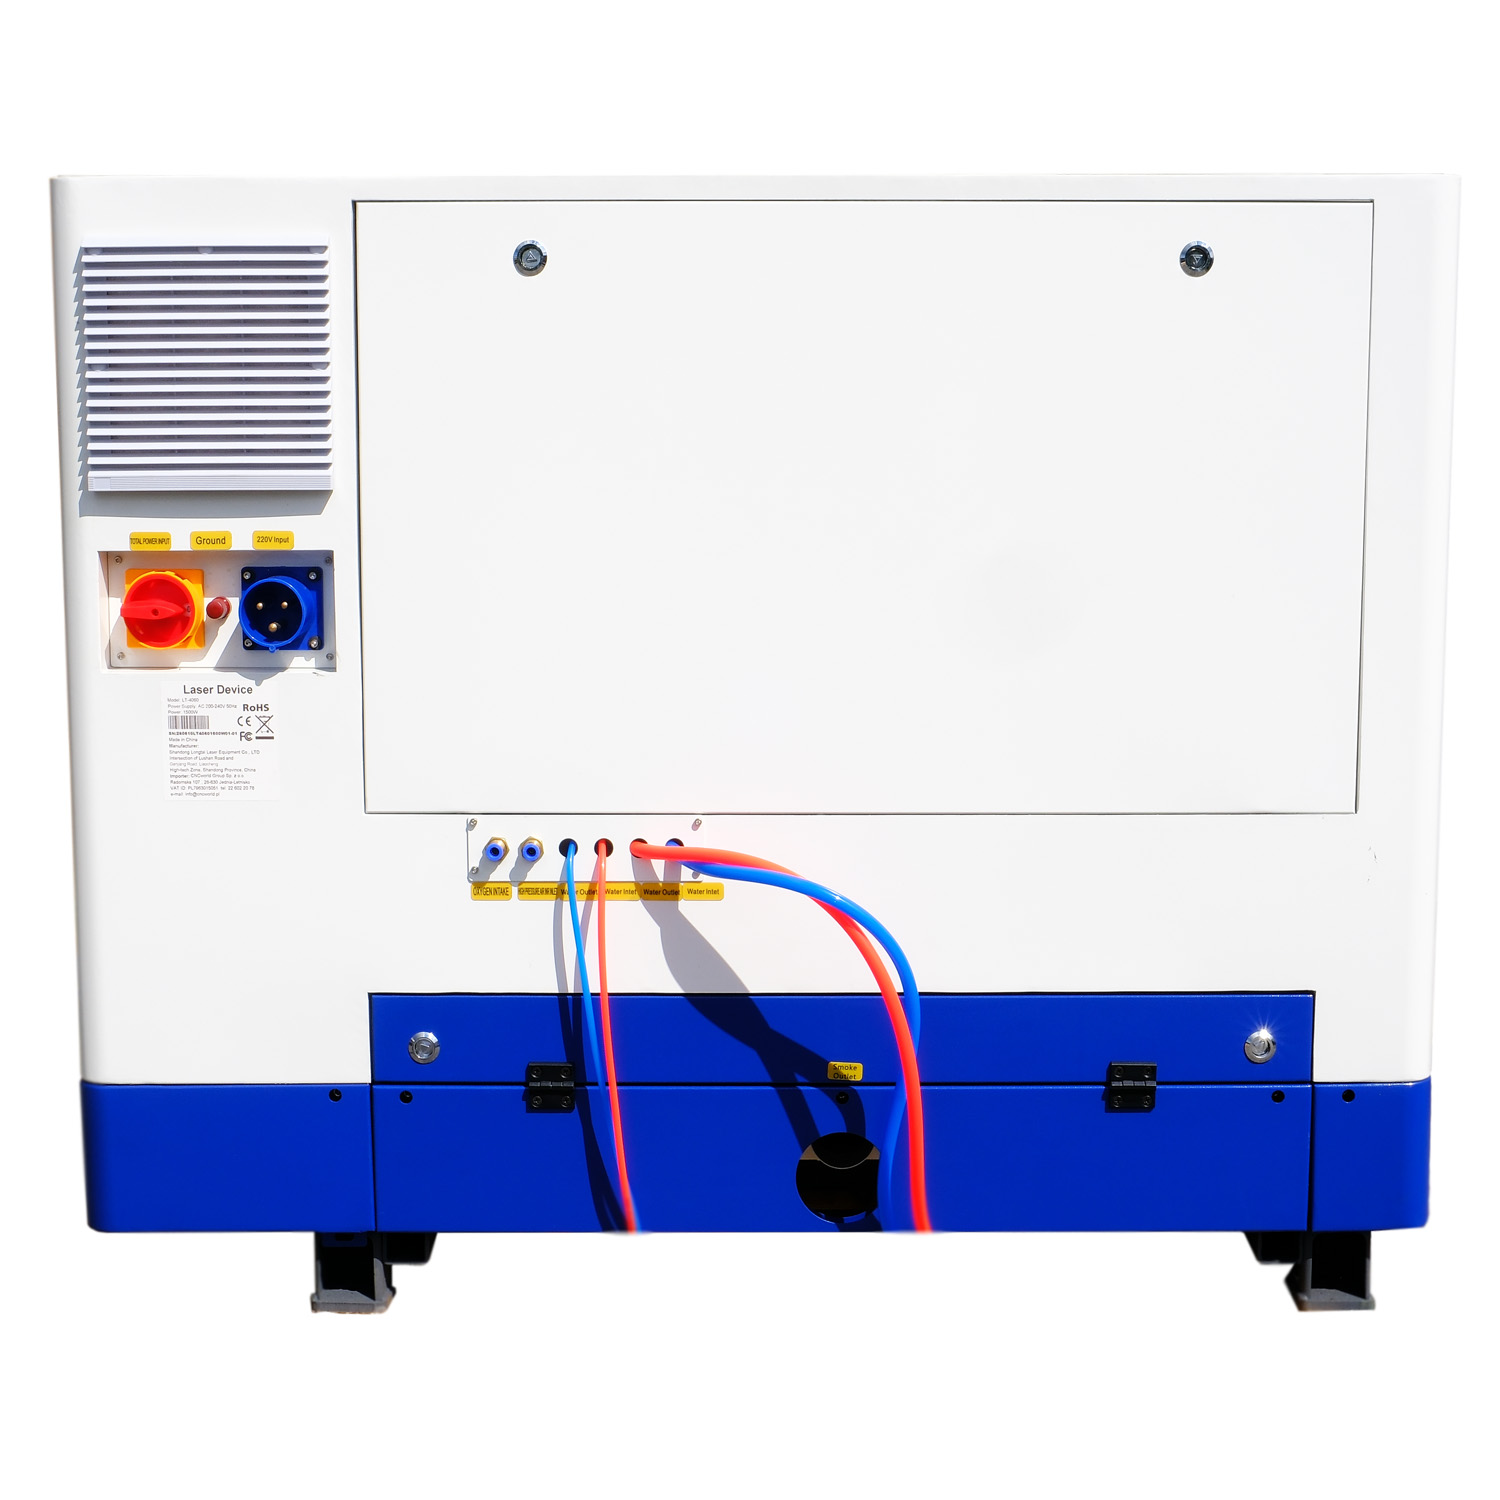
Osobny tlen oraz wspólne przyłącze azotu / powietrza
Przyłącza pozwalają przygotować tlen lub azot / sprężone powietrze do odpowiedniego procesu. Rodzaj gazu dobiera się do metalu, grubości i oczekiwanej jakości krawędzi. Powietrze powinno być przygotowane zgodnie z wymaganiami układu; wilgoć i zanieczyszczenia wpływają na optykę oraz wynik cięcia.
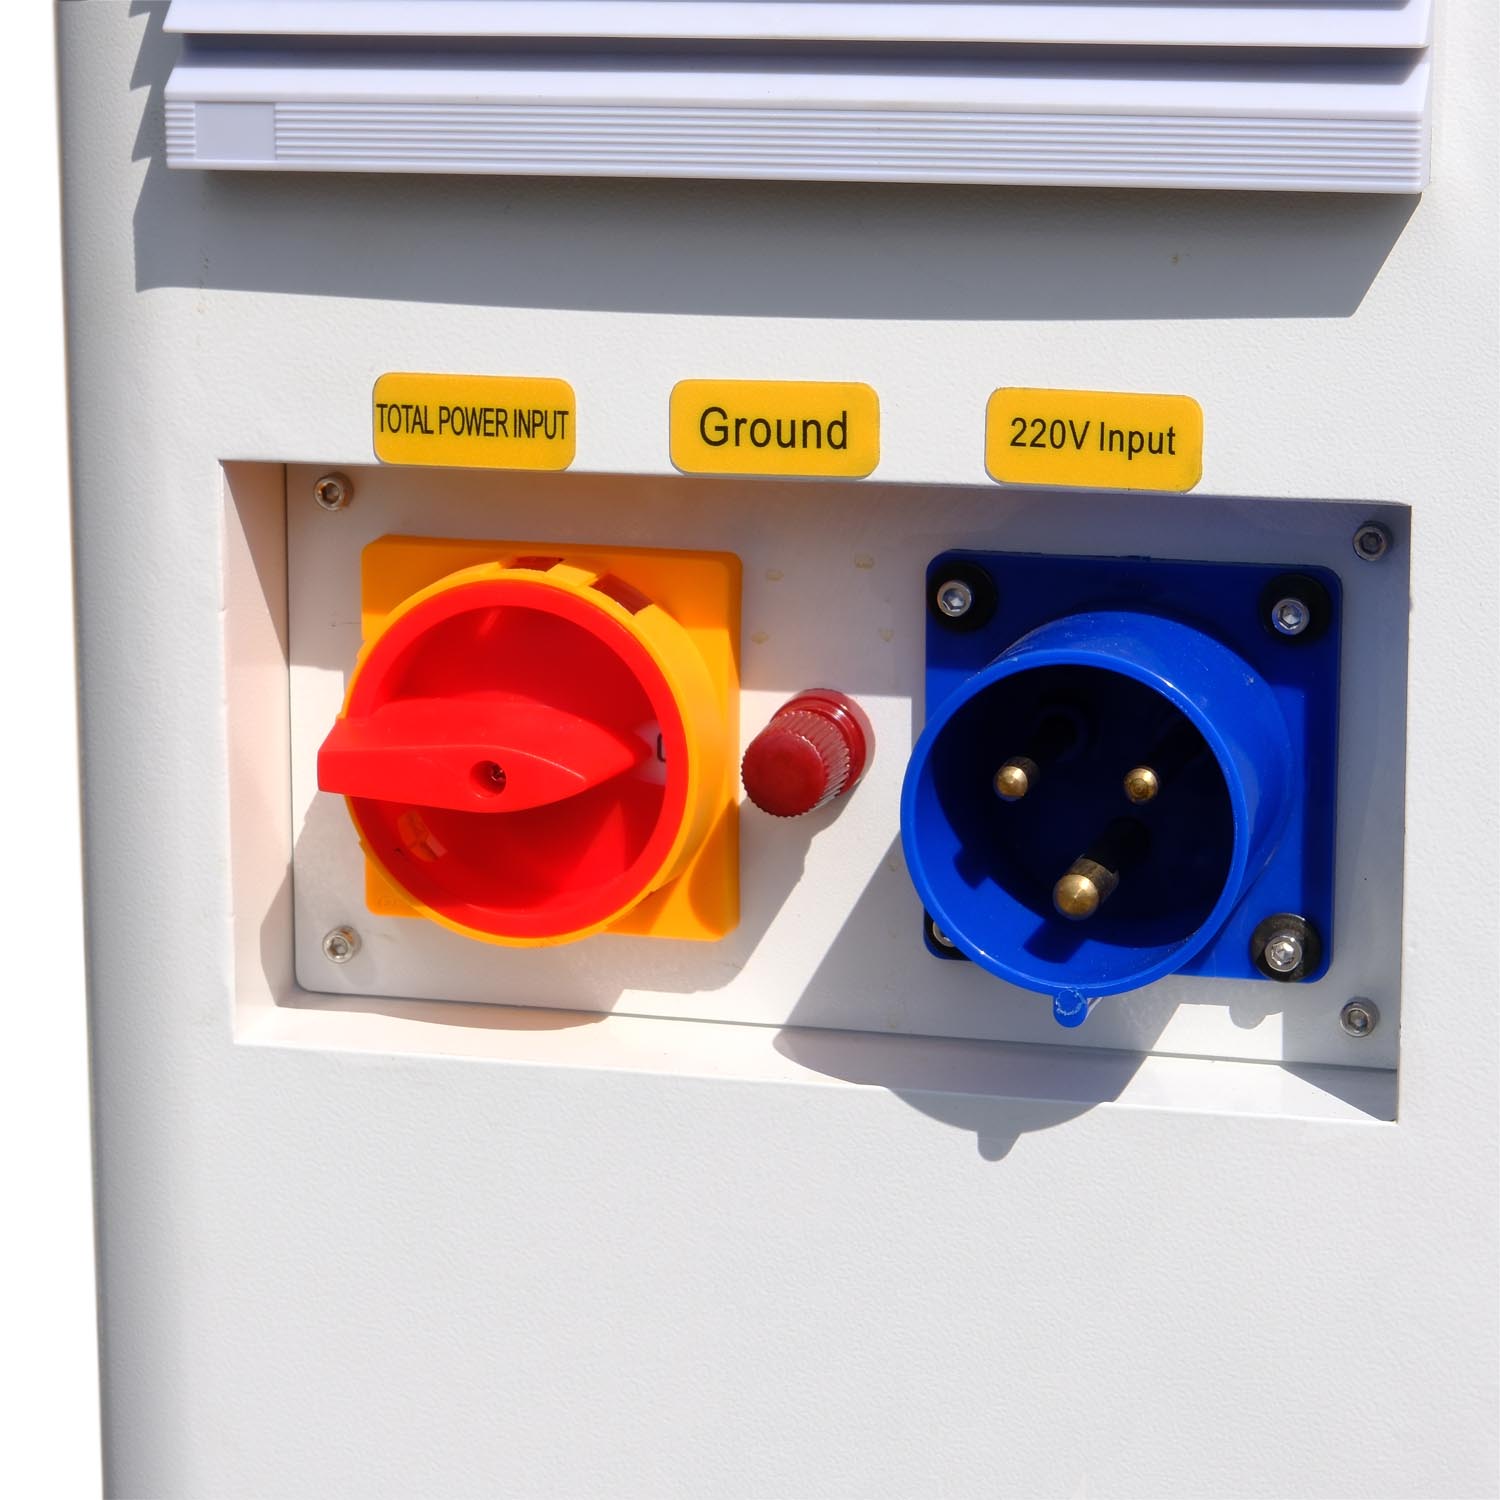
Zasilanie jest jednofazowe AC 220–240 V, 50/60 Hz, a moc całkowita urządzenia wynosi około 9 kW. Przygotowanie instalacji musi uwzględniać te wymagania oraz wyposażenie stanowiska. Sprawny odciąg produktów cięcia i uziemienie należą do przygotowania przed uruchomieniem.
Zamknięta konstrukcja
Kompaktowa maszyna z dostępem do stołu
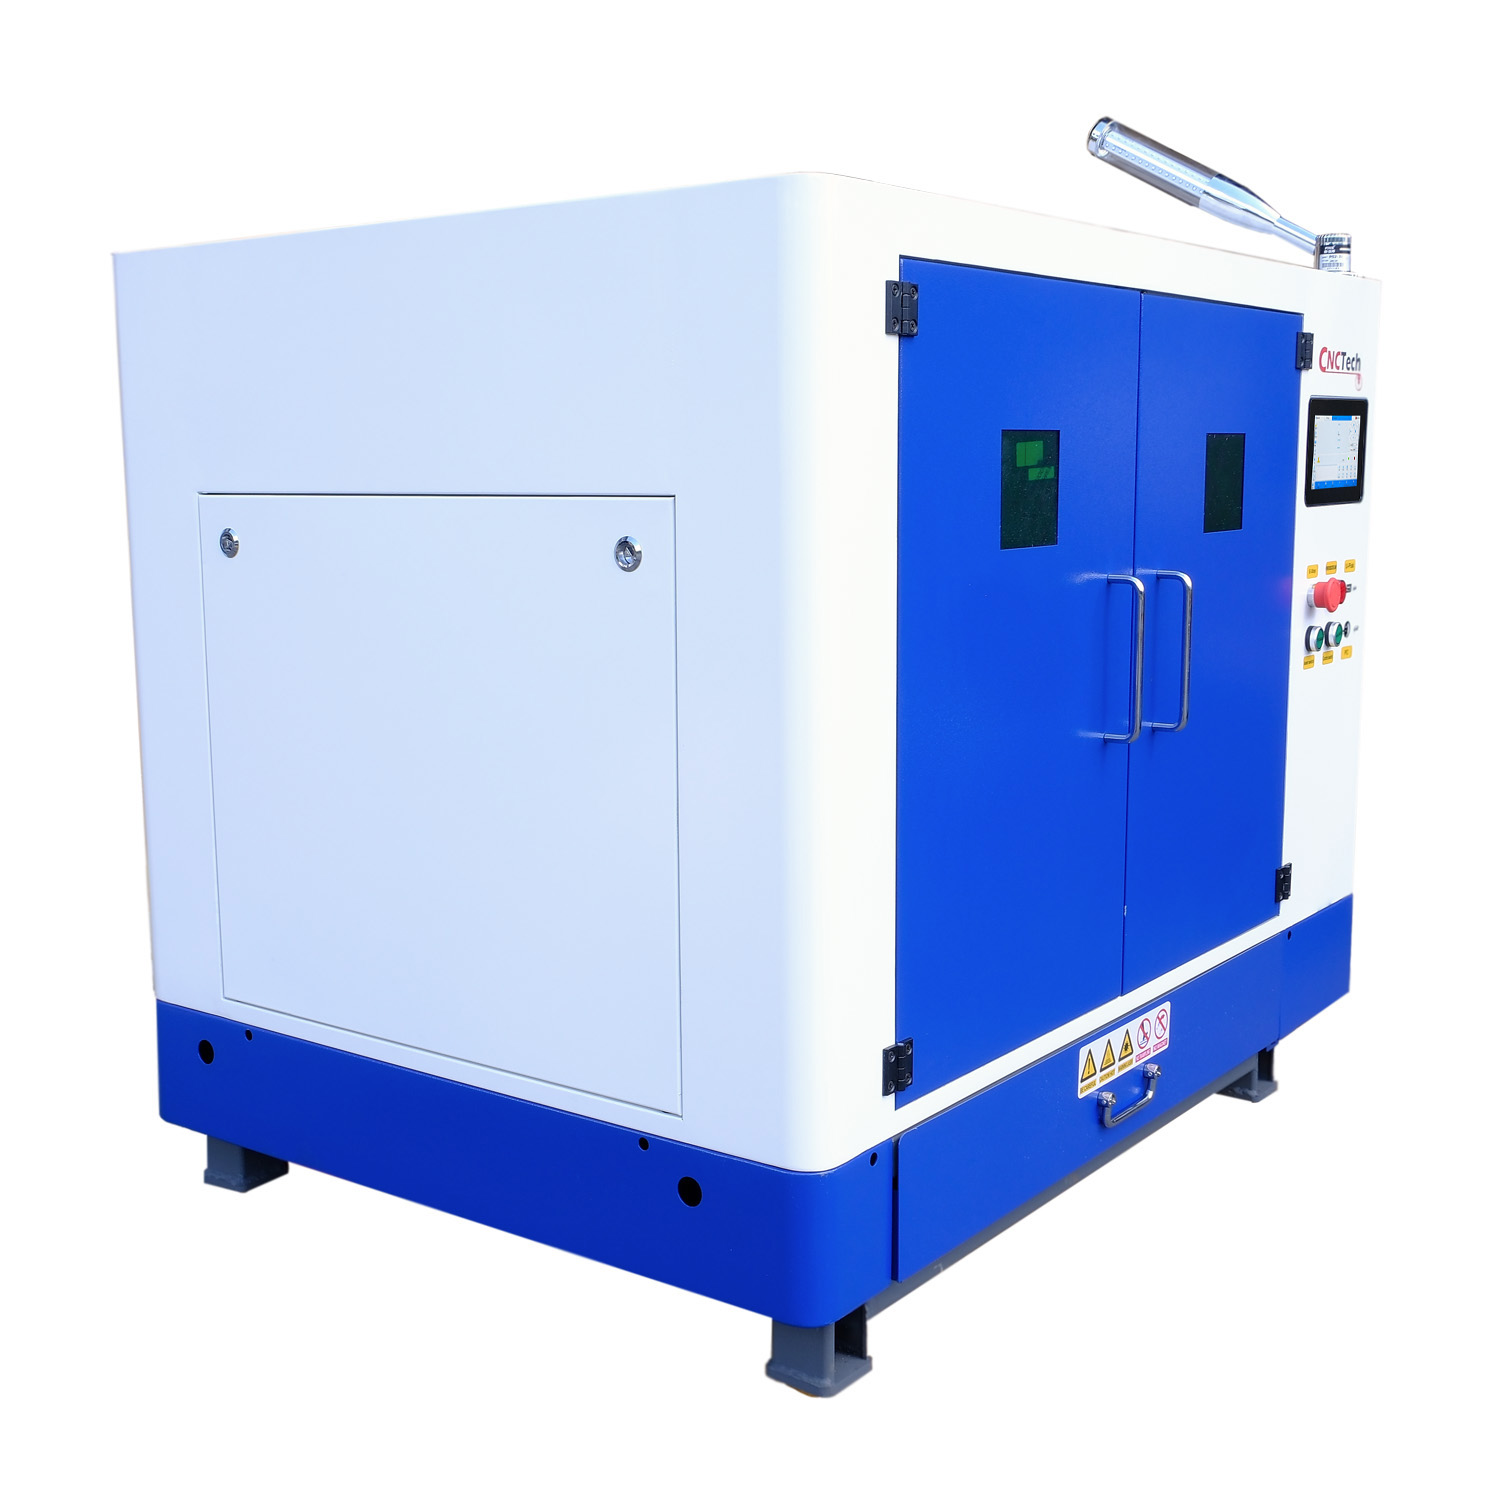
Obudowa ma wymiary 1200 × 850 × 920 mm, a masa netto wynosi około 180 kg. Komora robocza oddziela obszar procesu od otoczenia. Pozostaw dostęp do materiału, szuflady, przyłączy oraz czynności konserwacyjnych.
Obsługę powierz przeszkolonej osobie. Kontroluj stan soczewki ochronnej, stołu, dyszy i przewodów oraz działanie wyłącznika awaryjnego. Przy korzystaniu z przelotu organizacja podparcia arkusza i strefy pracy powinna odpowiadać instrukcji urządzenia.
Metale i orientacyjne możliwości cięcia
Stal węglowa
- Uchwyty, wsporniki, elementy konstrukcyjne i części maszyn.
- Orientacyjna grubość: do 12 mm.
Stal nierdzewna
- Fronty, panele, elementy wyposażenia i obudowy.
- Orientacyjna grubość: do 3 mm.
Aluminium
- Tabliczki, lekkie obudowy, maskownice i detale.
- Orientacyjna grubość: do 2 mm.
Mosiądz
- Szyldy, dekoracje, oznaczenia i drobne części.
- Orientacyjna grubość: do 1 mm.
Rzeczywista maksymalna grubość, prędkość i jakość krawędzi zależą od gatunku i powierzchni materiału, gazu, ciśnienia, dyszy, ogniska oraz ustawień. Podane grubości są orientacyjne; zatwierdź proces na reprezentatywnej próbce przed produkcją.
Pomysły na zastosowania
Tabliczki i reklama
Kontury liter, szyldy, oznaczenia, elementy dekoracyjne oraz detale przygotowywane pod kolejne wykończenie.
Panele i obudowy
Fronty urządzeń, otwory montażowe, maskownice, osłony oraz małe elementy konstrukcyjne.
Prototypowanie i serwis
Próbne części, uchwyty, płaskie detale techniczne oraz pojedyncze elementy odtwarzane na podstawie projektu.
Krótkie serie
Rozmieszczenie detali na arkuszu i przygotowanie powtarzalnego pliku z zapisanymi parametrami procesu.
Oprogramowanie i sterowanie
NexCut X1: od importu do próby
Plik DXF lub projekt CAD sprawdź w odpowiedniej skali. Zamknij kontury, usuń zbędne lub podwójne linie i rozmieszczaj detale w polu 600 × 400 mm. Przy dłuższej blasze planuj kolejne ustawienia materiału i ich bazowanie.
Wybierz parametry odpowiadające gatunkowi i grubości materiału. Po ręcznym przygotowaniu ogniska wykonaj próbę, oceń wymiar i krawędź, a następnie zachowaj zatwierdzony plik oraz ustawienia.
Przygotuj projekt, chłodzenie i próbkę
Ręczne ustawienie ogniska i właściwe bazowanie poprzedzają zadanie.
- Przygotuj projekt i materiał — Sprawdź skalę pliku, jednostki, zamknięcie konturów oraz położenie otworów. Dobierz arkusz o właściwym gatunku, grubości i stanie powierzchni. Ustal wymagania wobec wymiaru oraz jakości krawędzi przed rozpoczęciem cięcia.
- Przygotuj stanowisko — Sprawdź instalację zasilającą, uziemienie, miejsce dla gazów roboczych i odciąg dymu. Zapewnij dostęp do urządzenia oraz jego wyposażenia. Obsługę powierz przeszkolonej osobie i przeprowadź kontrolę wymaganych zabezpieczeń.
- Sprawdź układy robocze — Skontroluj płyn i obieg w chillerze, stan przewodów, czystość optyki oraz dyszy. Dobierz odpowiedni gaz i zweryfikuj szczelność połączeń. Korzystaj z procedur urządzenia podczas kontroli przed uruchomieniem.
- Ustal parametry cięcia — Przygotuj położenie ogniska, moc, prędkość, rodzaj gazu i parametry przebijania odpowiednie do materiału. Rozmieść detale w granicach pola roboczego. Sprawdź bazowanie i położenie arkusza przed wykonaniem zadania.
- Wykonaj próbny detal — Oceń wymiar, otwory, krawędź i łatwość odbioru próbki. Skoryguj ustawienia przed rozpoczęciem całej serii. Zapisz parametry razem z gatunkiem materiału i warunkami pracy, aby móc odtworzyć proces.
- Prowadź serię i konserwację — Kontroluj stan arkusza, optyki, gazu i układów maszyny podczas kolejnych zadań. Po pracy usuń odpady oraz wykonaj czynności konserwacyjne przewidziane w instrukcji. Przy zmianie materiału ponownie sprawdź rezultat na próbce.
Kontur większego detalu
Głowica prowadzi cięcie po zewnętrznym obrysie panelu z otworami.
Dane techniczne
| Parametr | Wartość |
|---|---|
| Model | 6040-FL / FL-4060 |
| Pole robocze | 600 × 400 mm |
| Zakres ruchu XYZ | 600 × 400 × 350 mm |
| Typ i moc lasera | FIBER CW, 1500 W |
| Źródło | MAX MFSC-1500C, chłodzone wodą |
| Długość fali źródła | Nominalnie 1080 nm |
| Głowica | Au3Tech A130M, ręczne ogniskowanie, QBH |
| Śledzenie wysokości | Live Focus |
| Regulacja ogniska głowicy | −7 do +7 mm |
| Zakres dysz głowicy | 1–4 mm |
| Sterowanie / program | Au3Tech MCC100 + NexCut X1 |
| Napęd | Leadshine krokowe X/Y, serwo Z |
| Transmisja | Modułowy napęd pasowy |
| Stół | Zębaty nożowy, szuflada na odpady, przelot |
| Gaz | Osobne przyłącze O₂; wspólne N₂ / powietrza |
| Dokładność pozycjonowania | 0,05 mm/m |
| Powtarzalność | ±0,05 mm/m |
| Formaty | M.in. DXF i pliki CAD |
| Zasilanie | AC 220–240 V, 50/60 Hz, 1 faza |
| Moc całkowita | Około 9 kW |
| Chłodzenie | Chiller CWFL-1500 w zestawie |
| Wymiary maszyny | 1200 × 850 × 920 mm |
| Masa netto | Około 180 kg |
| Wymiary transportowe | 1800 × 920 × 1200 mm |
| Środowisko | 10–40°C, wilgotność do 80%, bez kondensacji |
Co otrzymujesz w tej konfiguracji
- Wycinarka FIBER FL-4060 1500 W
- Źródło MAX 1500 W i głowica Au3Tech A130M zamontowane w maszynie
- Chiller przemysłowy CWFL-1500
- Zestaw soczewek ochronnych
- Zestaw mosiężnych dysz tnących
- Kable połączeniowe
- Instrukcja obsługi w języku polskim
Przed dostawą przygotuj drogę transportu, miejsce rozładunku oraz przestrzeń dla maszyny i wyposażenia. Uwzględnij wymiary, masę i sposób bezpiecznego ustawienia urządzenia. Instalację zasilania, gazu i odciągu przygotuj zgodnie z wymaganiami stanowiska. Po odbiorze sprawdź stan przesyłki, kompletność wyposażenia i dokumentację przed rozpoczęciem uruchamiania.
Najczęściej zadawane pytania
Czy FL-4060 ma Autofocus?
Ognisko głowicy A130M ustawia się ręcznie. Live Focus śledzi wysokość głowicy nad materiałem i nie zastępuje ręcznej regulacji punktu skupienia.
Czy przelot zwiększa pole cięcia?
Pole jednego ustawienia wynosi 600 × 400 mm. Dłuższy arkusz można przesuwać odcinkami, z prawidłowym podparciem i ponownym ustaleniem położenia.
Czy chiller jest w zestawie?
Tak, CWFL-1500 jest częścią tej konfiguracji i chłodzi źródło oraz tor optyczny. Przed uruchomieniem należy sprawdzić obieg i wymagany płyn.
Jakie zasilanie przygotować?
AC 220–240 V, 50/60 Hz, jedna faza. Moc całkowita wynosi około 9 kW; instalację przygotuj zgodnie z wymaganiami urządzenia i całego stanowiska.
Czy maszyna przecina każdy metal do podanej grubości?
Podane wartości są orientacyjne i zależą od gatunku, powierzchni, gazu, dyszy, ogniska oraz ustawień. Wykonaj próbę na właściwej blasze przed serią.
Co jest potrzebne do uruchomienia poza zestawem?
Odpowiednie źródło gazu lub przygotowane sprężone powietrze, sprawny odciąg, instalacja zasilania i uziemienie oraz miejsce dla maszyny i chillera.
Jak utrzymać jakość przy częstych zmianach detalu?
Przygotuj osobny zatwierdzony plik i parametry dla konkretnego materiału. Sprawdzaj dyszę, optykę, ognisko i wynik próbki po zmianie blachy lub procesu.
Polska dystrybucja, serwis i wsparcie
CNCWorld zapewnia kontakt z polskim sprzedawcą, pomoc przy doborze urządzenia, uruchomieniu oraz codziennej obsłudze. Przy zapytaniu określ gatunek i grubość metalu, typowe wymiary detali, wielkość serii i wymagania wobec krawędzi. Pozwala to przygotować próbę odpowiadającą rzeczywistemu zadaniu oraz dobrać wyposażenie stanowiska. Przy zamawianiu części podaj model wycinarki i oznaczenie głowicy.
Informacje handlowe
Nikt jeszcze nie napisał recenzji do tego produktu. Bądź pierwszy i napisz recenzję.
Tylko zarejestrowani klienci mogą pisać recenzje do produktów. Jeżeli posiadasz konto w naszym sklepie zaloguj się na nie, jeżeli nie załóż bezpłatne konto i napisz recenzję.

Laser wycinarka do metalu FIBER 800W 30x30cm | Akcesoria
Laser wycinarka do metalu FIBER 1500W 130x90cm + Akcesoria
Laser wycinarka do metalu FIBER 1500W 130x250cm + Akcesoria
Laser wycinarka do metalu FIBER 3000W 130x250cm + Akcesoria